Oct 28, 2026
Baja tahan karat tiga milimeter, panjang 2.500 mm, dilipat menjadi saluran U dengan dua tikungan 90 derajat dan satu tikungan 45 derajat, dan panel yang sudah jadi harus dibaut langsung ke rangka potongan laser tanpa satu pun pengerjaan ulang. Untuk itulah sebenarnya mesin pembengkok lembaran logam dibeli. Bukan pelat paling tebal di halaman, dan bukan pelat dengan tonase terbesar di katalog.
Mulailah dengan kesimpulan. Tentukan mesin di sekitar bagian terberat dan terpanjang yang ingin Anda gunakan selama dua tahun ke depan, lalu tambahkan sekitar 20 persen ruang kepala. Tonase, panjang tikungan, kedalaman tenggorokan, dan tipe kontrol semuanya mengikuti dari satu bagian tersebut. Segala sesuatu yang lain, mulai dari jumlah sumbu backgauge hingga merek pompa hidrolik, bersifat sekunder dan dapat dinegosiasikan nanti.
Berikut ini adalah cara penghitungan batasan tersebut, spesifikasi mana yang paling sering salah dibaca oleh pembeli, dan pertanyaan yang muncul di hampir setiap permintaan pesanan.
Rem tekan dijelaskan oleh tiga kapasitas utama, dan biasanya hanya satu dari kapasitas tersebut yang dibandingkan dengan benar sebelum pesanan dilakukan.
Gaya yang harus diterapkan mesin pada pertengahan bentang ditentukan oleh ketebalan lembaran, kekuatan tarik material, bukaan cetakan, dan panjang tikungan. Pembengkokan udara memerlukan gaya yang paling kecil. terbawah atau coining, dimana pukulan menekan material sepenuhnya ke dalam cetakan, dapat memerlukan waktu beberapa kali lebih banyak. Itulah sebabnya angka tonase nominal tidak berarti apa-apa: 100 ton dengan V-die 16mm dan 100 ton dengan V-die 6 mm adalah dua mesin yang sangat berbeda dalam praktiknya.
Panjang nominal pada nama model, misalnya 2.500 mm, adalah lebar benda kerja maksimum, namun jarak antar rumah samping lebih pendek. Mesin berukuran 2.500 mm mungkin menawarkan jarak antar rangka kira-kira 2.050mm, sehingga komponen dengan flensa balik yang dalam secara fisik tidak mungkin untuk dimasukkan meskipun lebih pendek dari panjang nominal. Kedalaman tenggorokan dan ketinggian terbuka (siang hari) sama pentingnya jika bagiannya berbentuk kotak, lemari, atau saluran berbentuk, bukan strip datar.
Dua mesin dengan tonase yang sama dan panjang yang sama dapat berbeda tiga kali lipat dalam harga semata-mata karena cara mereka mengontrol posisi ram. Springback berubah sesuai kumpulan material, arah butiran, dan keausan perkakas, sehingga kontrol loop tertutup dan mahkota jauh lebih penting saat Anda menjalankan sejumlah kecil pekerjaan yang bervariasi dibandingkan saat Anda menjalankan satu nomor suku cadang sepanjang hari.
Gaya pembengkokan udara dapat diperkirakan dengan formula yang telah diterbitkan oleh produsen rem tekan selama beberapa dekade: gaya per meter dalam kilonewton sama dengan 650 dikalikan kuadrat ketebalan lembaran, dibagi dengan bukaan cetakan V. Untuk baja ringan, bukaan cetakan biasanya diambil delapan kali ketebalan lembaran. Tabel di bawah ini menerapkan rumus tersebut pada kisaran ketebalan yang dikutip oleh sebagian besar toko fabrikasi.
| Ketebalan lembaran | Pembukaan V-die | Kekuatan per meter | Paksa untuk tikungan 2,5 m |
|---|---|---|---|
| 1,0 mm | 8mm | 8 ton/m | 21 ton |
| 2,0 mm | 16 mm | 17 ton/m | 42 ton |
| 3,0 mm | 25mm | 25 ton/m | 62 ton |
| 4,0mm | 32mm | 33 ton/m | 83 ton |
| 6,0mm | 50 mm | 50 ton/m | 124 ton |
| 8,0mm | 64mm | 66 ton/m | 166 ton |
| 10,0mm | 80mm | 83 ton/m | 207 ton |
Perlakukan tabel ini sebagai titik awal dan bukan jawaban akhir. Tikungan yang dalam, bukaan cetakan yang kecil, kemiringan tarik yang tinggi, dan panjang flensa yang pendek semuanya akan mendorong tonase yang diperlukan ke atas, sedangkan pembengkokan hanya pada ujung bagian yang panjang akan mendorong beban ke arah tengah ram, yang merupakan titik di mana defleksi paling merugikan.
Tonase hanya setengah dari spesifikasi. Separuh lainnya memutuskan apakah benda kerja dapat dimuat, ditekuk, dan dilepas. Selesaikan ini sebelum menandatangani:
Di sinilah letak sebagian besar perbedaan harga, dan jawaban yang tepat bergantung pada komposisi pekerjaan Anda, bukan pada anggaran Anda saja.
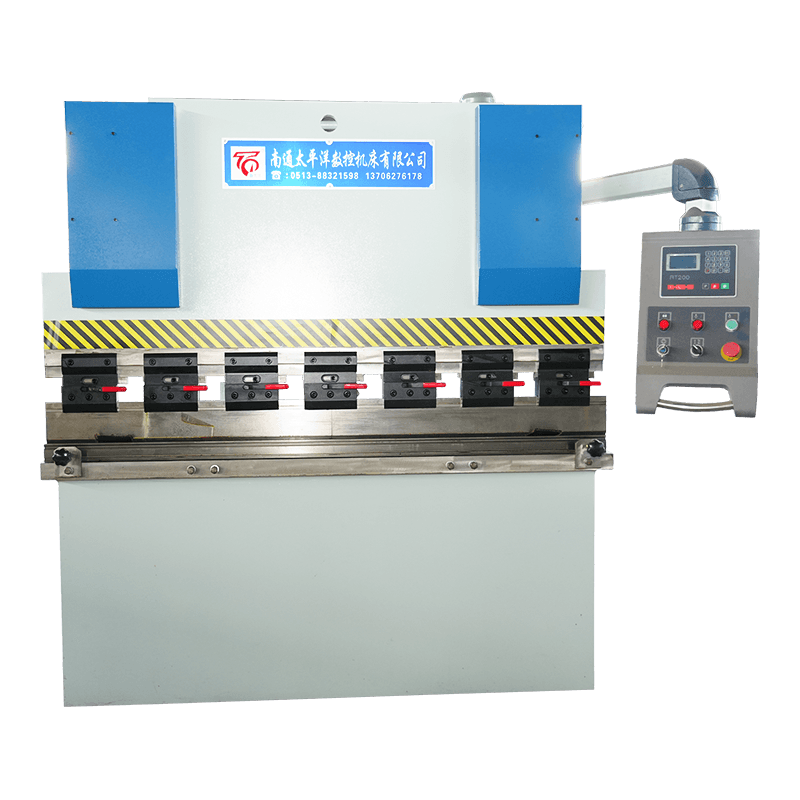
Mesin bending hidrolik konvensional gunakan penghenti kedalaman mekanis dan pengukur belakang yang disesuaikan secara manual. Ini adalah pilihan yang masuk akal ketika pekerjaan berulang, sebagian besar merupakan tikungan 90 derajat yang sederhana, dan operator dapat melakukan koreksi. Penyetelan memerlukan waktu dan bergantung pada pengalaman operator, namun sistem mekanisnya sederhana dan murah perawatannya.
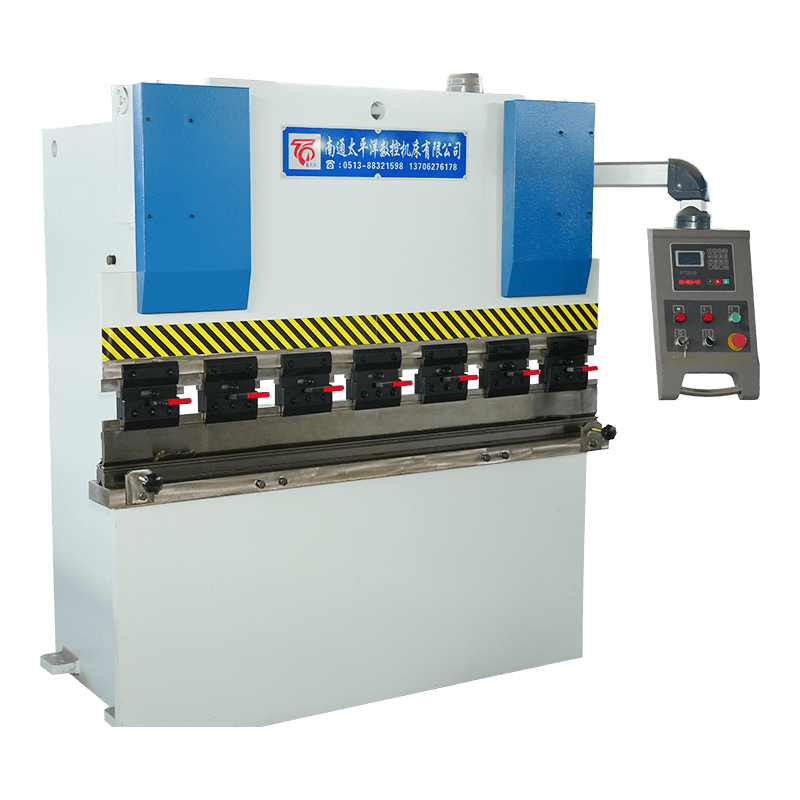 Mesin Bending Lembaran Logam Hidraulik Seri WC67Y Rem tekan NC yang hemat biaya dengan kontrol E21 atau RT200, cocok untuk fabrikasi, HVAC, dan manufaktur umum. Lihat Produk →
Mesin CNC sinkron poros torsi menghubungkan dua silinder dengan batang torsi sehingga kedua ujung ram bergerak bersamaan, dan menambahkan kontrol numerik untuk kedalaman ram dan posisi backgauge. Mereka mempertahankan sudut lebih baik daripada penghentian mekanis murni, menyimpan program untuk pekerjaan berulang, dan menangani batch campuran jauh lebih nyaman, dengan biaya premium yang moderat.
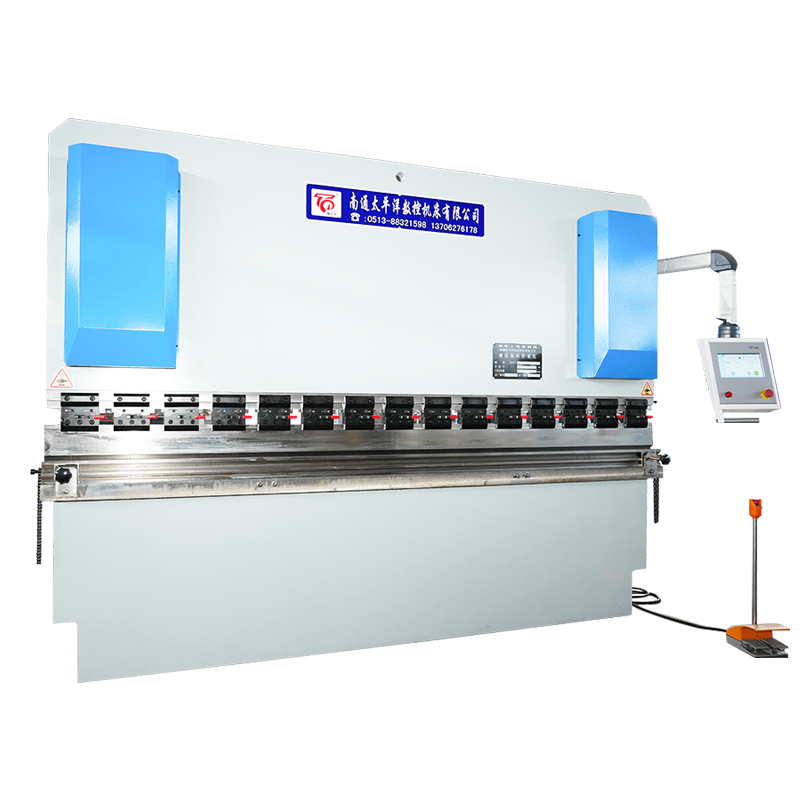 Mesin Bending Hidrolik CNC Sinkron Sumbu Torsi Seri WC67K Rem tekan CNC kelas menengah dengan kontrol TP10S atau DA41T, diposisikan di antara opsi poros torsi dan servo elektro-hidraulik. Lihat Produk →
Mesin CNC servo elektro-hidraulik mengontrol setiap silinder dalam loop tertutup menggunakan katup proporsional dan skala linier, sehingga posisi ram diukur, bukan diasumsikan, dan kontrol dapat mengoreksi springback dan defleksi dengan cepat. Ini adalah jawaban yang tepat ketika toleransi sudutnya ketat, ketika batchnya kecil dan tercampur, atau ketika satu operator harus menjalankan beberapa mesin.
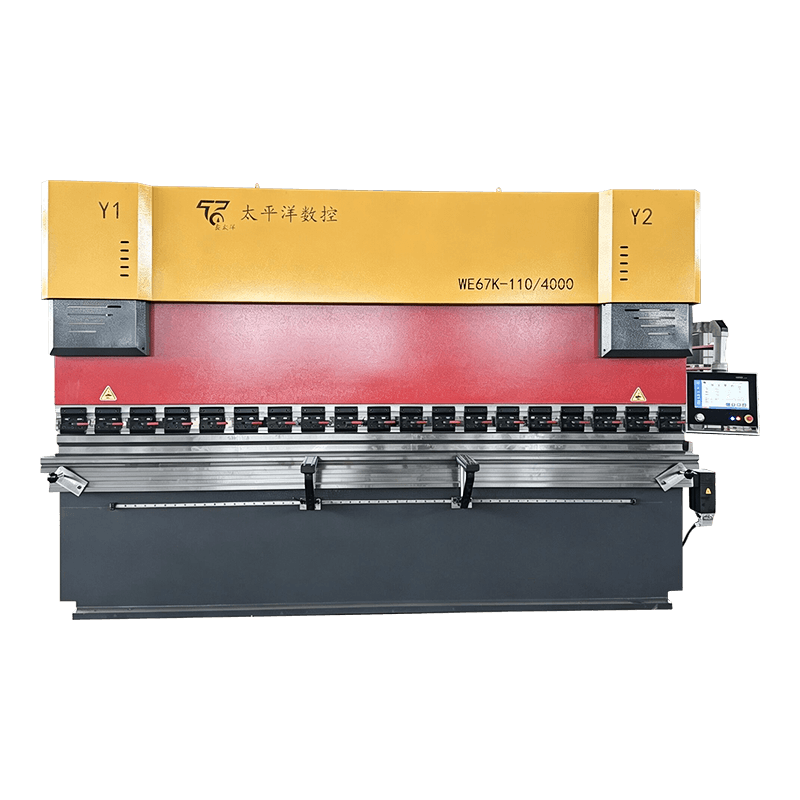 Mesin Bending Hidrolik CNC Servo Elektro-Hidraulik Seri WE67K Rem tekan presisi kelas atas dengan kontrol loop tertutup dan opsi Delem, ESA, atau Cybelec untuk pekerjaan lembaran logam yang rumit. Lihat Produk →
Jika Anda masih mempertimbangkan kisaran tengah tersebut, perbandingan praktis jenis drive dan keuntungan masing-masing drive dibahas dalam panduan ini untuk memilih mesin tekuk pelat CNC yang tepat .
Ketebalan yang sama dan cetakan yang sama memerlukan gaya yang sangat berbeda tergantung pada seberapa jauh pukulan menembus material. Pembengkokan udara, dimana lembaran hanya menyentuh bahu cetakan, merupakan garis dasar. Bottoming dan coining melipatgandakan angka tersebut, dan pengganda inilah yang menyebabkan mesin yang dapat ditekuk 4 mm dengan nyaman di udara mungkin kesulitan dengan lembaran yang sama di bawah perkakas coining.
Konsekuensi praktisnya sederhana saja. Jika Anda membeli tonase untuk pembengkokan udara dan kemudian beralih ke perkakas coining untuk mencapai radius dalam yang sempit, Anda mungkin mendapati diri Anda berada di luar kapasitas tetapan alat berat pada pekerjaan yang menurut Anda dapat dilakukan dengan baik.
Memahami geometri zona lentur menjelaskan sebagian besar keputusan spesifikasi di atas. Ujung pelubang menekan lembaran ke dalam bukaan V pada cetakan; bahu cetakan mengatur radius bagian dalam; bukaan cetakan menentukan gaya yang diperlukan dan panjang flensa minimum.
Sebagian besar perselisihan setelah pengiriman berasal dari spesifikasi yang tidak lengkap dan bukan karena mesin yang rusak. Penyelidikan berguna menyatakan tingkatan bahan dan kisaran ketebalan, panjang tikungan maksimum, radius bagian dalam terkecil, flensa minimum, toleransi sudut dalam derajat, standar perkakas yang ingin Anda gunakan, dan standar keselamatan yang harus dipenuhi alat berat. Di Eropa, rem tekan hidrolik biasanya ditentukan berdasarkan EN 12622; pembeli di wilayah lain harus menyatakan persyaratan lokal yang setara secara eksplisit.
Satu pertanyaan yang patut ditanyakan sebelum Anda menandatangani. Mintalah pemasok untuk mengkonfirmasi tonase yang tersedia pada panjang nominal penuh, tidak hanya pada pertengahan bentang, dan untuk menyatakan bagaimana alat berat mengkompensasi defleksi ram. Pabrikan dengan teknik in-house, seperti Alat Mesin CNC Nantong Pasifik , harus bisa menjawab keduanya secara tertulis.
Ini membentuk lembaran datar menjadi sudut, saluran, kotak dan profil melengkung dengan menekan material antara pukulan dan cetakan. Penggunaan yang umum termasuk penutup, saluran, braket, bagian sasis, panel atap dan dinding, dan bagian mana pun yang blanko datarnya harus berbentuk tiga dimensi.
Untuk pembengkokan udara, kalikan 650 dengan kuadrat ketebalan, bagi dengan bukaan cetakan V, dan kalikan dengan panjang pembengkokan dalam meter. Kemudian terapkan faktor material: kira-kira 1,5 untuk baja tahan karat dan 0,5 hingga 0,6 untuk aluminium. Tambahkan ruang kepala jika Anda ingin menggunakan perkakas pembuatan koin.
Mesin hidrolik konvensional cocok untuk pekerjaan 90 derajat yang sederhana dan berulang di mana waktu penyetelan tidak terlalu penting. Mesin CNC, khususnya jenis servo elektro-hidraulik, membayar sendiri ketika campuran pekerjaan bervariasi, toleransi sudut ketat, atau operator yang sama menjalankan lebih dari satu mesin.
Retak biasanya terjadi akibat pembengkokan pada tepi yang dicukur atau dipotong laser dengan radius bagian dalam yang terlalu kecil untuk material, atau dari garis lengkung sepanjang arah penggulungan. Springback melekat pada pembengkokan udara dan tumbuh dengan kekuatan tarik, sehingga memerlukan koreksi sudut pembengkokan berlebih atau loop tertutup.
Hal ini bisa dilakukan, asalkan mesin tersebut memiliki tonase yang cukup untuk pekerjaan yang paling tebal dan panjang yang cukup untuk pekerjaan yang terpanjang, dan asalkan Anda menerima bahwa material yang tipis mungkin memerlukan perkakas yang berbeda. Lembaran tipis membutuhkan cetakan yang sempit dan sering kali pukulan yang lebih tajam; lembaran yang tebal membutuhkan cetakan yang lebar dan tonase yang lebih tinggi.
Periksa kelurusan ram dan keretakan rangka, kebocoran hidrolik, seal silinder, kondisi batang torsi atau katup servo, ketersediaan pengontrol dan dukungan suku cadang. Perkakas sering kali bernilai lebih dari mesin, jadi pastikan pukulan dan cetakannya cocok dan tidak aus melebihi titik pegangannya.
Produk Terkait
Hubungi kami
Alamat pabrik
Xichang Industrial Park, Kota Chengdong, Haiancity, Kota Nantong, Provinsi Jiangsu, Cina
Telepon
+86-13906278466
produk
Kode QR