Oct 19, 2026
Pabrikator yang meninjau tiga kutipan untuk panel pelindung 3 m biasanya memulai dengan kontrol: servo 2 sumbu, 4 sumbu, atau elektrohidraulik. Itu adalah keputusan akhir yang salah. Mesin harus terlebih dahulu menyesuaikan dengan selubung bagian: ketebalan, panjang tekukan, pegas material, dan radius bagian dalam terkecil yang dapat dihasilkan perkakas. CNC kemudian mengulangi proses yang mampu; itu tidak menciptakannya.
Logika yang sama berlaku untuk pemotongan, penggulungan, pengepresan, dan pembengkokan profil. Cocokkan rangkaian mesin dengan pengoperasiannya, lalu gunakan spesifikasi kontrol untuk menilai kemampuan pengulangan dan pergantian. Pembelian peralatan pemrosesan logam CNC berhasil jika proses produksi pertama membosankan: sudut tekuk yang sama, panjang potongan yang sama, diameter gulungan yang sama, dan tidak ada pengerjaan ulang yang mengejutkan.
Istilah ini sering digunakan secara longgar. Di bengkel fabrikasi, yang dimaksud dengan mesin adalah mesin yang memotong dan membentuk lembaran, pelat, dan profil, bukan pusat penggilingan. Keputusan pembelian dibagi menjadi lima kelompok, dan setiap kelompok memiliki “pertanyaan pertama” berbeda yang memutuskan apakah mesin tersebut akan mendapatkan ruang lantainya.
| Keluarga mesin | Pekerjaan utama | Apa yang ditambahkan CNC | Fokus seleksi |
|---|---|---|---|
| Tekan rem | Membengkokkan lembaran menjadi sudut dan profil | Penentuan posisi backgauge, kedalaman ram, sudut penyimpanan data | Tonase per meter, panjang tikungan, perkakas, mahkota |
| Gunting guillotine | Memotong lembaran dan piring memanjang | Pengukur belakang, kontrol kayuhan, pengaturan celah blade | Ketebalan, panjang potongan, penahan, kontrol distorsi |
| Rol pelat | Membentuk silinder, busur, dan cangkang | Posisi gulungan, urutan prebend, ulangi resep | Jumlah gulungan, prebend, diameter, ketebalan, ujung rata |
| Tekan hidrolik | Bentuk, stempel, pelurusan, dan rakitan | Kontrol tekanan dan pukulan, penyimpanan resep | Tonase, ukuran tempat tidur, siang hari, kecepatan, penjagaan |
| Penyok profil | Sudut kurva, saluran, tabung, dan bagian | Posisi gulungan dan urutan tikungan yang berulang | Ukuran profil, radius, perkakas, springback |
Rem tekan diukur berdasarkan beban yang dapat dibawanya pada bagian bawah kayuhan, bukan berdasarkan nomor pada kendali. Untuk material dan ketebalan tertentu, tonase yang dibutuhkan meningkat seiring dengan panjang tikungan dan menurun dengan bukaan V-die yang lebih lebar. Grafik tonase pembuat mesin adalah sumber yang dapat diandalkan. Dua hal lain yang menyebabkan sebagian besar masalah awal: apakah alas dan ram dapat menopang beban penuh tanpa defleksi, dan apakah perkakas dapat menghasilkan radius dalam yang diperlukan tanpa menandai permukaan.
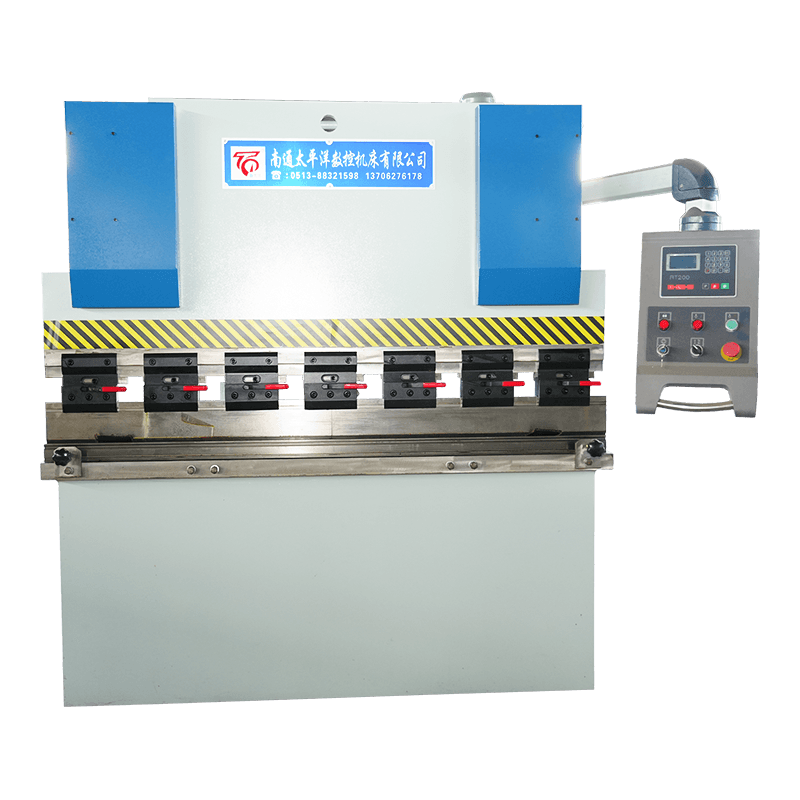
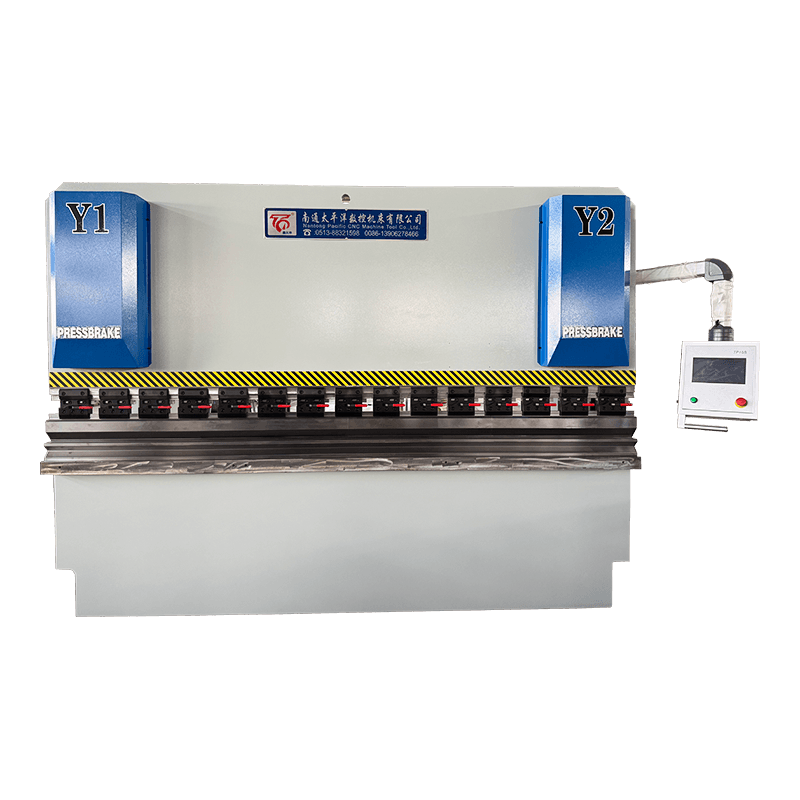
Arsitektur kontrol penting setelah itu. Rem tekan hidrolik konvensional cocok untuk pekerjaan sederhana dan campuran rendah. Mesin CNC sinkron sumbu torsi menambah kedalaman terkontrol dan posisi pengukur belakang. Mesin CNC servo elektrohidraulik dipilih ketika konsistensi sudut dan perubahan penting pada campuran yang lebih luas. Dalam struktur produk yang terdaftar, seri WE67K adalah mesin pembengkok lembaran logam hidrolik servo elektrohidraulik CNC; WC67K adalah sinkron sumbu torsi; WC67Y adalah mesin hidrolik tanpa CNC pada nama modelnya.
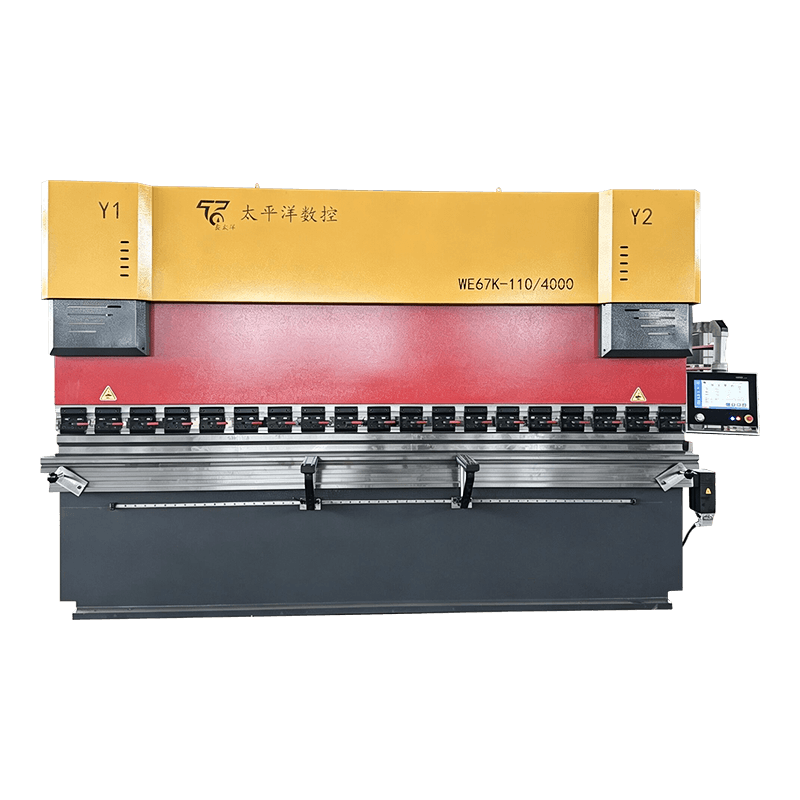 Mesin bending lembaran logam hidrolik CNC servo elektro-hidraulik seri WE67K Rem tekan hidrolik CNC servo elektro-hidraulik seri WE67K adalah solusi pembengkokan presisi kelas atas yang dikembangkan oleh Nantong Pacific CNC Machine Tool Co., Ltd. Lihat Produk →
Untuk urutan pembelian lebih dalam, lihat panduan ini memilih mesin tekuk pelat CNC . Urutan yang berguna adalah bagian selubung, perkakas, tonase, sumbu kendali, kemudian uji penerimaan. Membalikkan tatanan tersebut menyebabkan toko-toko berakhir dengan mesin yang dilengkapi dengan baik dan tidak dapat menjalankan pekerjaan yang sesuai dengan kebutuhannya.
Tampilan isometrik yang disederhanakan. Proporsi bersifat ilustratif, bukan gambar mesin.
Gunting guillotine dan swing-beam sama-sama menghasilkan potongan lurus, namun mengatur pergerakan rake dan blade secara berbeda. Guillotine hidrolik dengan backgauge CNC umum digunakan untuk pelat dan blanko panjang; mesin balok ayun dapat menyesuaikan lembaran yang lebih ringan dan pekerjaan campuran. Cek pembelian bukan hanya tarif stroke saja. Pastikan ketebalan dan panjang maksimum, penyesuaian celah bilah, gaya penahan, kemampuan pengulangan pengukur belakang, dan apakah strip sempit akan melengkung.
Seri QC11Y/K adalah guillotine hidrolik CNC; QC12Y/K adalah balok ayun hidrolik CNC. Keduanya merupakan pilihan tingkat seri, bukan jaminan bahwa ketebalan apa pun akan terpotong dengan rapi. Kondisi bilah, kekuatan material, dan teknik operator masih menentukan kualitas tepinya.
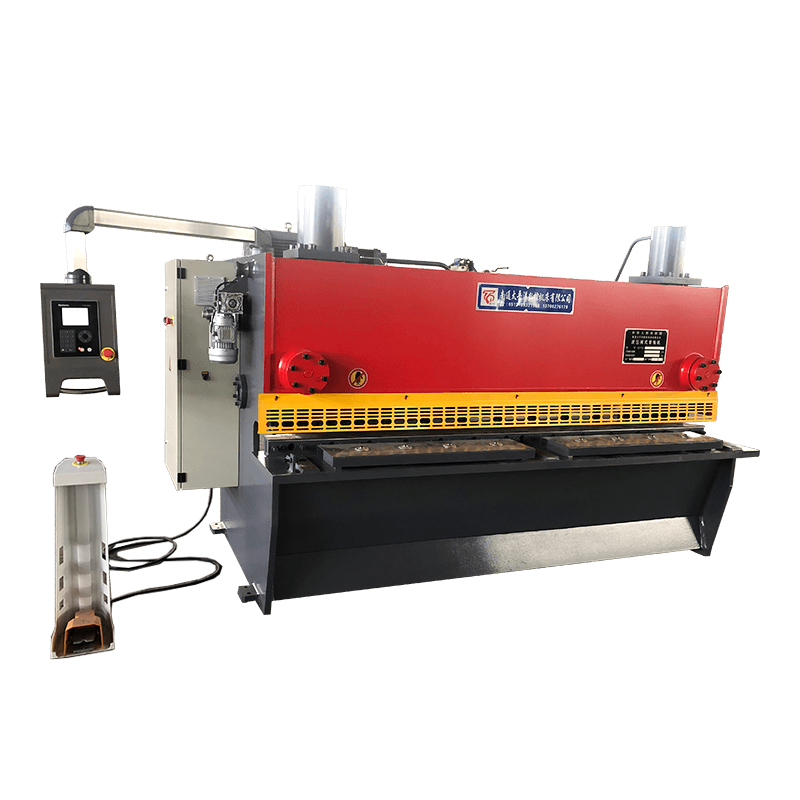 Mesin Geser Guillotine Hidraulik CNC QC11Y/K Tinjau opsi guillotine hidrolik ini saat membandingkan seri geser; ini mencakup ketebalan pelat 6–25 mm dan penyesuaian jarak bebas bilah bermotor untuk pemotongan yang akurat. Lihat Produk →
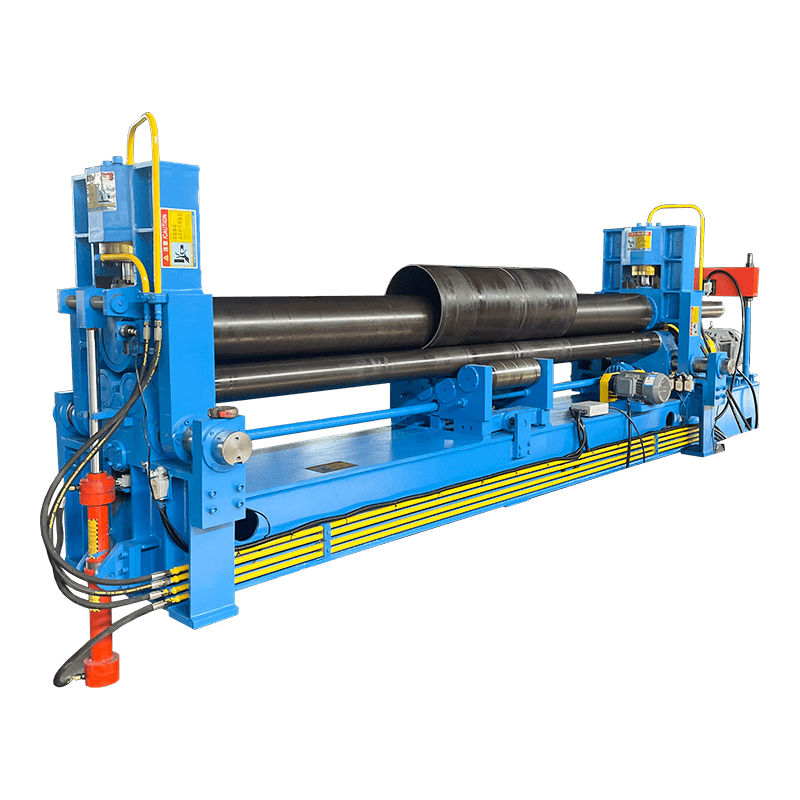
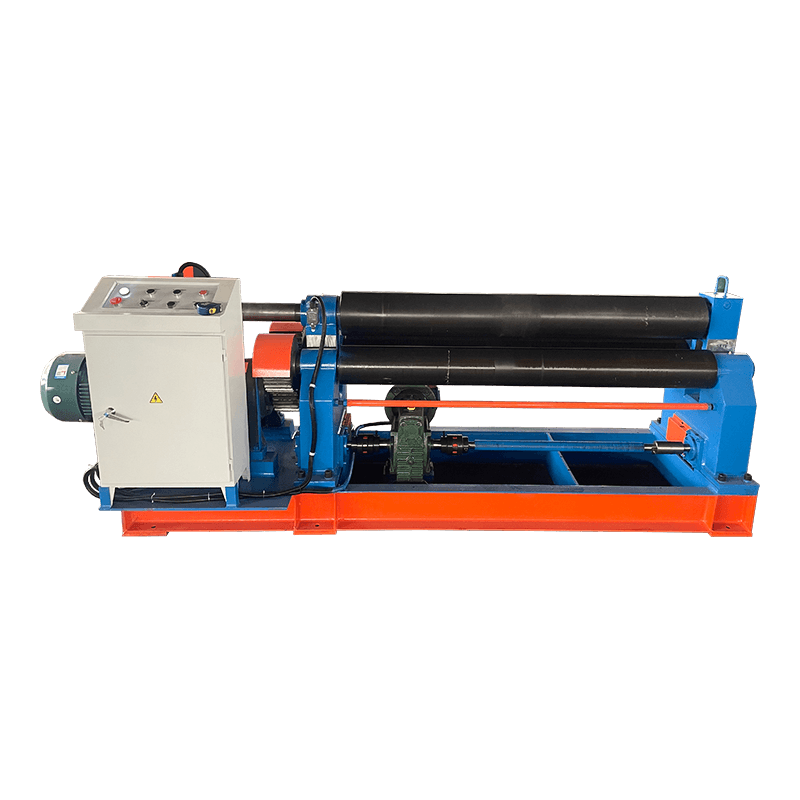
Penggulungan terlihat sederhana hingga silinder pertama memiliki ujung yang rata. Mesin simetris tiga gulungan adalah dasarnya. Mesin hidraulik universal tiga gulungan menambah kemampuan memposisikan gulungan untuk pra-pembengkokan; mesin empat gulungan mengurangi penanganan dan dapat membengkokkan kedua ujungnya dengan lebih nyaman. Seri W11, W11S, dan W12 di lini produk mengikuti perkembangan tersebut. Untuk cangkang kapal, data utamanya adalah ketebalan pelat, kekuatan luluh, diameter akhir, panjang cangkang, dan panjang rata yang diizinkan.
Mesin yang dapat menggulung diameternya tetapi tidak dapat menekuk ketebalannya terlebih dahulu akan memerlukan penanganan ekstra atau pekerjaan sekunder. Mintalah uji coba yang mencakup mutu material aktual dan kondisi akhir terburuk, bukan sekadar demonstrasi baja ringan.
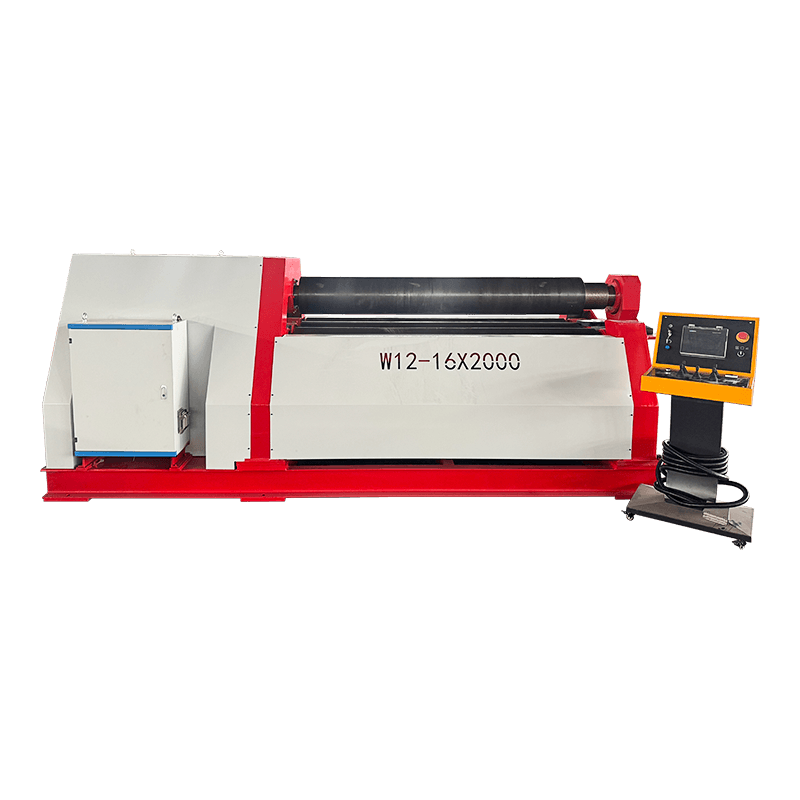 Mesin Bergulir Plat Hidraulik Empat Rol Seri W12 Pertimbangkan seri empat rol ini untuk pra-pembengkokan dan pembentukan satu pengaturan; periksa kapasitas model terhadap kualitas material aktual dan kondisi terburuk sebelum pemilihan. Lihat Produk →
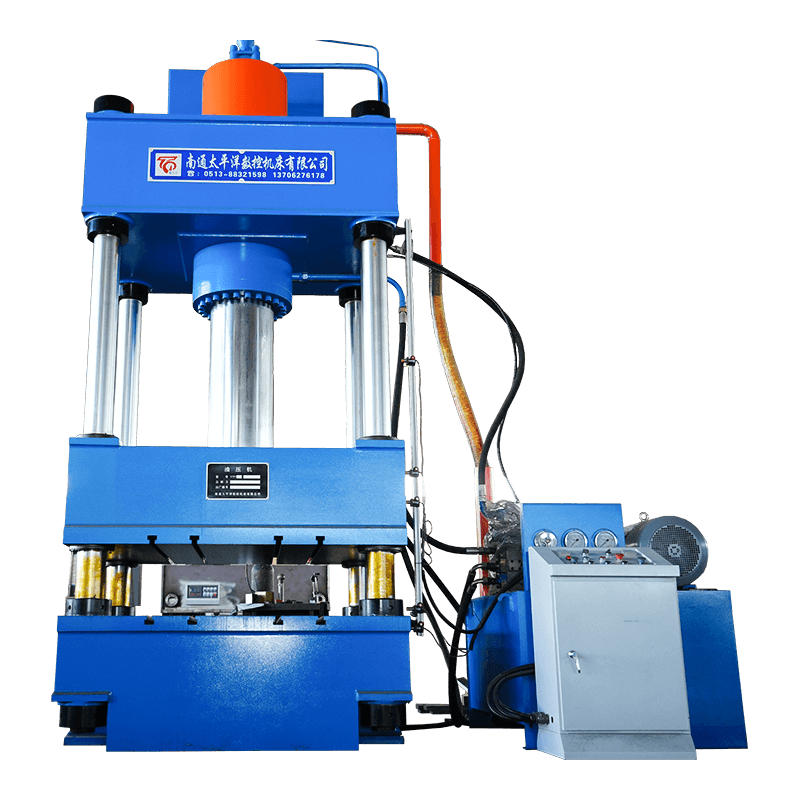
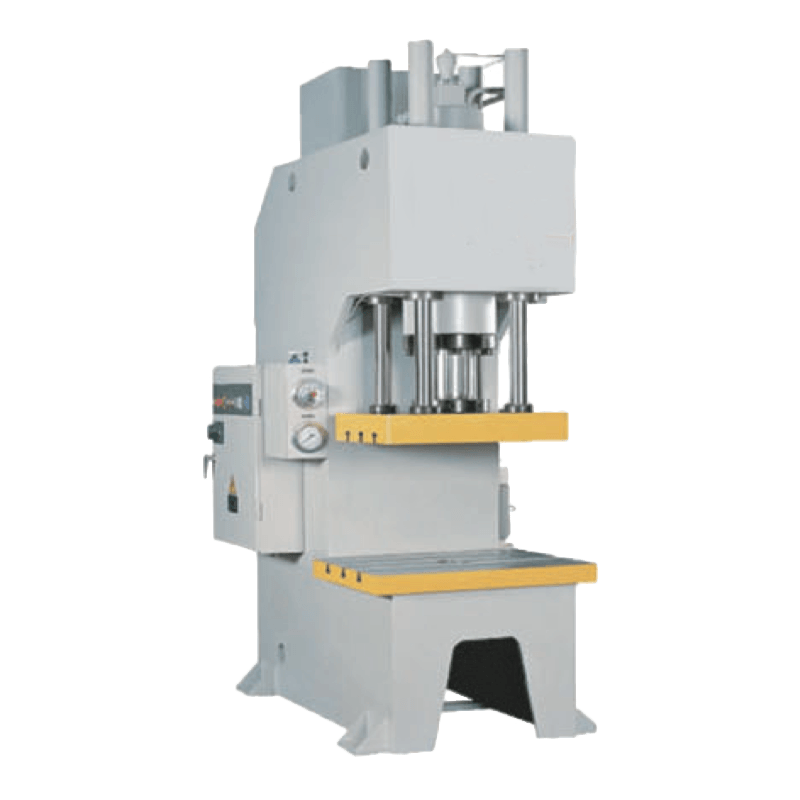
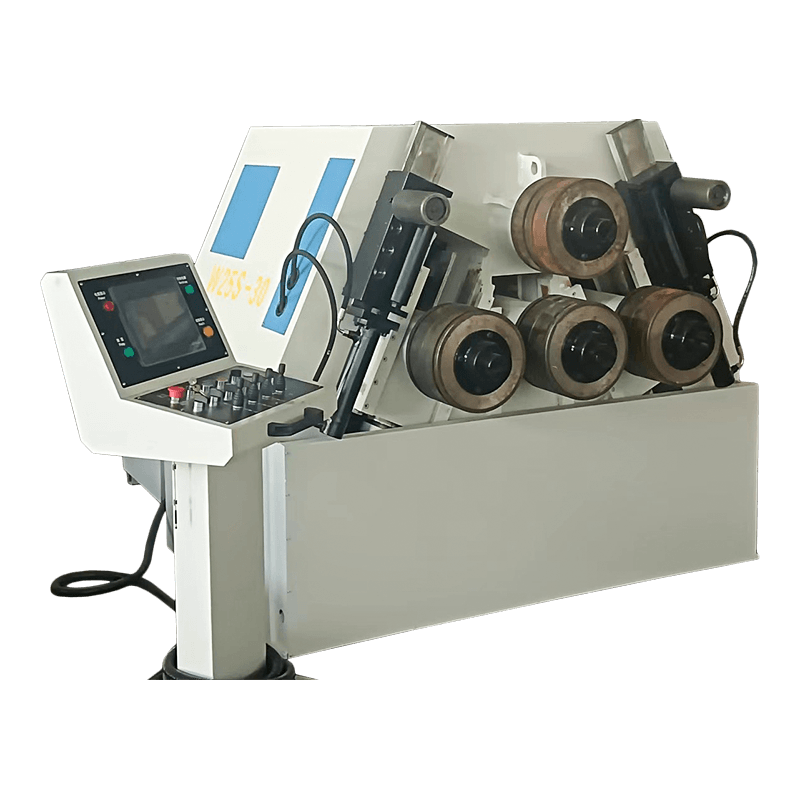
Mesin press empat kolom dan satu kolom memecahkan masalah akses yang berbeda. Mesin press empat kolom memberikan rangka yang kaku dan panduan yang seragam untuk membentuk, menginjak, dan meluruskan; mesin press satu kolom membuka bagian depan dan samping untuk bagian yang panjang atau canggung. Pada lembar spesifikasi, bandingkan tonase, ukuran tempat tidur, cahaya matahari, kayuhan, kecepatan pendekatan, dan apakah kontrol dapat menyimpan resep. Untuk profil, mesin penggulung bagian hidrolik seperti W24S menangani sudut, saluran, dan tabung, tetapi rangkaian perkakas dan kompensasi pegas menentukan hasilnya. Beli paket perkakas bersama mesin, bukan setelah pekerjaan pertama.
Peralatan Mesin CNC Nantong Pacific, yang berbasis di Zona Pengembangan Ekonomi dan Teknologi Haian, memiliki luas lebih dari 20.000 meter persegi ruang produksi dan rangkaian produk yang mencakup mesin pembengkok, geser, penggulungan, pengepres hidrolik, dan mesin pembengkok profil. Perusahaan menyatakan bahwa mereka membuat peralatan seri standar dan non-standar dan mengekspornya ke Asia Tenggara, Eropa, Amerika Serikat, dan Timur Tengah. Fakta-fakta tersebut penting pada tahap pemilihan, namun tidak menggantikan audit proses.
Mintalah bagan beban alat berat, gambar perkakas, skema kelistrikan dan hidrolik, daftar suku cadang, dan daftar periksa serah terima. Tanyakan siapa yang mendukung instalasi dan berapa waktu respons yang ditawarkan di wilayah Anda. Struktur produknya luas, tetapi pilihan akhir tetap bergantung pada komponen dan uji penerimaan.
Sumber: Struktur produk Alat Mesin CNC Nantong Pacific. Hitungan menunjukkan seri yang terdaftar, bukan kapasitas produksi.
Jangan biarkan label kontrol memutuskan pembelian. Tuliskan bagian amplop, bahan, toleransi, dan ukuran batch pada satu halaman. Gunakan halaman tersebut untuk mengukur rem tekan, geser, roller, tekan, atau penyok profil. Kemudian bandingkan bagaimana masing-masing pemasok membuktikan mesin di pihak Anda. Jika bagian uji cobanya benar, percakapan instalasi menjadi dapat diprediksi. Jika tidak, tidak ada spesifikasi kendali yang dapat menyelamatkan proyek.
Ini mencakup mesin yang memotong dan membentuk logam, seperti rem tekan CNC, gunting guillotine, rol pelat, pengepres hidrolik, dan penyok profil. Kontrol menangani pengaturan posisi dan proses yang berulang; rangka mesin dan perkakas melakukan pembentukan.
Harga tergantung pada jenis mesin, ukuran, sumbu kontrol, perkakas, dan persyaratan penerimaan. Rem tekan hidrolik kecil dan model servo elektrohidraulik besar berada dalam tanda kurung yang sangat berbeda. Mintalah rincian mesin, perkakas, instalasi, pelatihan, dan suku cadang.
Mesin pembengkok hidrolik menggunakan gaya hidrolik untuk menggerakkan ram. Mesin pembengkok CNC menambahkan posisi ram dan pengukur belakang yang terkontrol, seringkali dengan data sudut dan perkakas yang disimpan dalam sebuah program. Beberapa mesin bersifat hidrolik dan CNC.
Mulailah dengan bahan yang paling tebal, panjang tikungan maksimum, radius bagian dalam terkecil, dan campuran batch yang diharapkan. Kemudian periksa tonase per meter, defleksi bed dan ram, perkakas, sumbu backgauge, dan perangkat keselamatan. Jalankan bagian sampel sebelum menerima mesin.
Periksa ketebalan dan lebar maksimum, diameter penggulungan minimum, kemampuan pra-pembengkokan, posisi gulungan, dan panjang rata yang tersisa di setiap ujungnya. Untuk pelat berat, pastikan kekuatan leleh yang sesuai dengan spesifikasi mesin, bukan hanya kapasitas baja ringan.
Ya, jika tonase, ukuran tempat tidur, cahaya matahari, kayuhan, dan kecepatan sesuai dengan alat tersebut. Pekerjaan khusus juga memerlukan set cetakan, kontrol tekanan, dan pelindung. Tinjau bagan muatan dan jalankan uji coba dengan bahan yang diinginkan sebelum mesin cetak dipasang.
Produk Terkait
Hubungi kami
Alamat pabrik
Xichang Industrial Park, Kota Chengdong, Haiancity, Kota Nantong, Provinsi Jiangsu, Cina
Telepon
+86-13906278466
produk
Kode QR