Oct 20, 2026
Baja ringan enam milimeter, panjang 3.000 mm, 250 buah sebulan. Ketiga angka tersebut menentukan lebih banyak tentang mesin pembengkok hidrolik mana yang Anda perlukan daripada brosur apa pun: ketebalan menentukan tonase, panjang tikungan menentukan balok, dan ukuran batch menentukan apakah batang torsi mekanis atau katup servo loop tertutup layak dibayar.
Jawaban singkatnya adalah mesin CNC hidrolik biasa, sinkronisasi torsi, dan servo elektro-hidraulik tidak lebih baik atau lebih buruk satu sama lain — keduanya ditujukan untuk pekerjaan yang berbeda. Pelat tebal dalam jangka panjang cocok dengan rem tekan hidrolik sederhana dengan penghentian kedalaman mekanis. Lembaran tipis dalam jangka pendek dengan toleransi sudut yang sempit adalah tempat sinkronisasi servo menghasilkan keuntungan dalam waktu penyetelan saja. CNC batang torsi berada di tengah dan merupakan mesin yang dibeli sebagian besar bengkel kerja. Sisa artikel ini adalah tentang mengonfirmasi perpecahan itu terhadap bagian Anda sendiri.
Rem tekan adalah rem dengan penghentian kedalaman yang sangat presisi. Dua rangka samping membawa alas bawah tetap yang menahan dadu; dua silinder hidrolik di bagian atas rangka menggerakkan ram, yang membawa pukulan. Sebuah pompa mengalirkan oli melalui blok katup, ram bergerak turun ke posisi terprogram, dan sudut tikungan ditentukan oleh seberapa jauh pukulan memasuki cetakan. Tidak ada "pengaturan sudut" yang tetap di mana pun dalam mesin ini — hanya kedalaman, dan respons material terhadapnya.
Ada tiga hal yang menentukan apakah lengkungan akan berulang ribuan kali: seberapa sejajar ram saat turun, seberapa akurat kedalaman diukur, dan apakah lapisan diberi kompensasi atas defleksi yang disebabkan oleh gaya lentur. Tekanan sistem pada mesin jenis ini biasanya berada pada kisaran 200–300 bar, namun bukan tekanan yang mengontrol kualitas, melainkan posisi.
Paralelisme adalah tempat ketiga keluarga mesin terpisah. Mesin hidrolik biasa menjaga tingkat ram melalui hubungan mekanis dan penghentian tetap; mesin sinkronisasi torsi mengikat kedua silinder bersama-sama dengan poros torsi dan menggunakan sumbu CNC untuk kedalaman; mesin servo elektro-hidraulik memberikan setiap silinder katup proporsional dan skala liniernya sendiri, sehingga kedua sisi dikoreksi secara independen beberapa kali dalam satu detik.
Perbedaan tersebut muncul sebagai waktu pengaturan dan toleransi pada lembaran tipis. Pada mesin torsi, perubahan material atau sudut berarti nilai kedalaman baru dan percobaan tikungan; pada mesin servo, nilai-nilai tersebut ada dalam program dan Y1/Y2 adalah loop tertutup, yang penting ketika Anda menjalankan 30 bagian berbeda dalam seminggu dalam lembaran 1,5 mm.
| Fitur | Hidraulik biasa WC67Y | CNC tersinkronisasi torsi WC67K | WE67K servo elektro-hidraulik CNC |
|---|---|---|---|
| Sinkronisasi ram | Hubungan mekanis | Poros torsi ditambah penghentian mekanis | Katup servo ditambah skala linier per silinder |
| Kontrol kedalaman | Handwheel atau NC sederhana | Sumbu CNC Y, bermotor | CNC dengan loop tertutup Y1/Y2 |
| Pengaturan bagian baru | Terpanjang, ditentukan melalui tikungan percobaan | Sedang, sudut disimpan dalam program | Nilai terpendek dan dapat diulang |
| Paling cocok | Pelat tebal, profil sederhana, volume rendah | Batch campuran di toko pekerjaan umum | Lembaran tipis, sudut rapat, ulangi pekerjaan |
| Biaya relatif | Terendah | Tengah | Tertinggi |
Jika jalan tengahnya cukup, mesin sumbu torsi biasanya merupakan pembelian yang masuk akal: mesin ini menangani berbagai macam pekerjaan baja ringan dan tahan karat, menjaga pengaturan sudut dalam sebuah program, dan tidak membawa harga sistem servo.
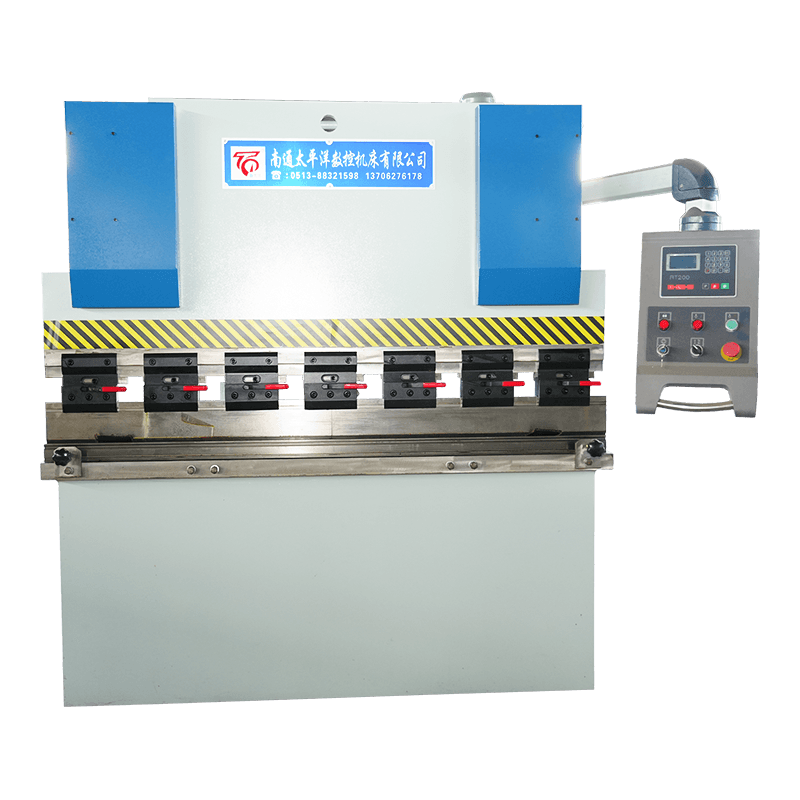
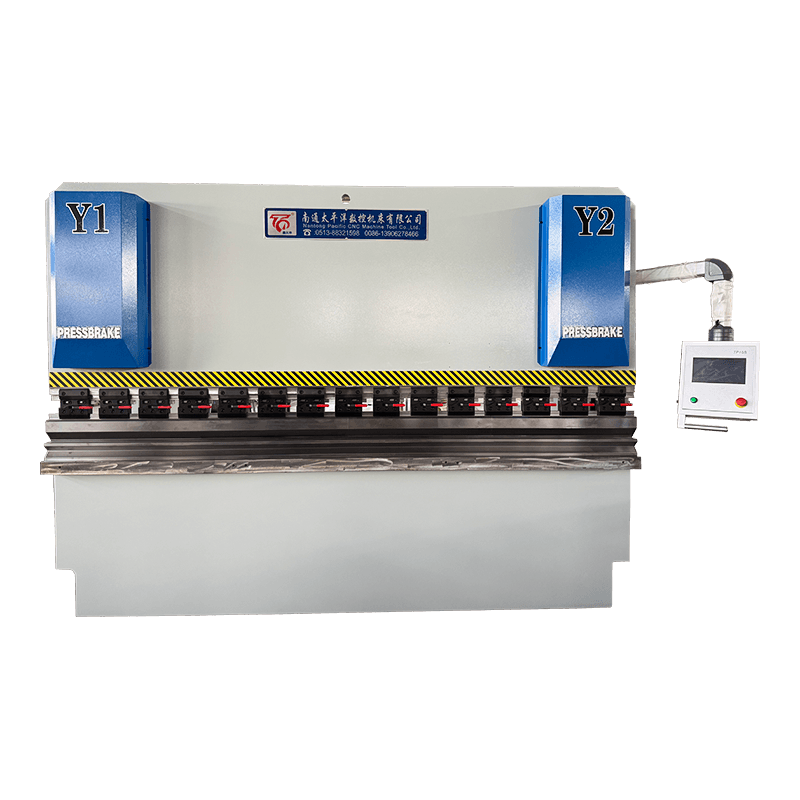
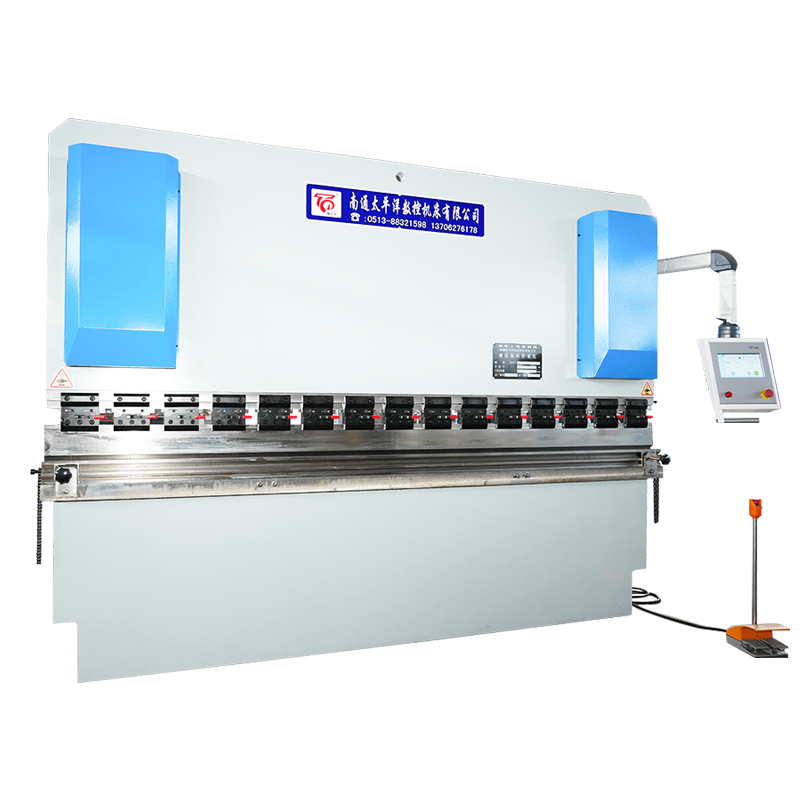 Rem Tekan Hidraulik CNC Sinkron Sumbu Torsi WC67K Rem tekan CNC kelas menengah untuk pekerjaan campuran baja ringan dan tahan karat, dengan program sudut tersimpan serta pengukur belakang dan langkah yang dikontrol servo. Lihat Produk →
Tonase bukan soal selera. Untuk pembengkokan udara pada baja ringan, rumus bengkel yang bisa diterapkan adalah P (ton per meter) ≈ 65 × t² / V, dengan t adalah tebal pelat dan V adalah bukaan cetakan. Titik awal yang biasa adalah V = 8 × t. Oleh karena itu, pelat 6mm menggunakan cetakan 48mm dan membutuhkan sekitar 49 t/m; melintasi tikungan 3.000 mm yaitu sekitar 146 t, sehingga mesin 160–200 t menyelesaikan pekerjaan dengan margin kerja.
Untuk bengkel yang membengkokkan sebagian besar pelat yang lebih berat dalam profil sederhana, mesin hidrolik konvensional dengan pengukur belakang bermotor mencakup pekerjaan tanpa membayar sinkronisasi servo.
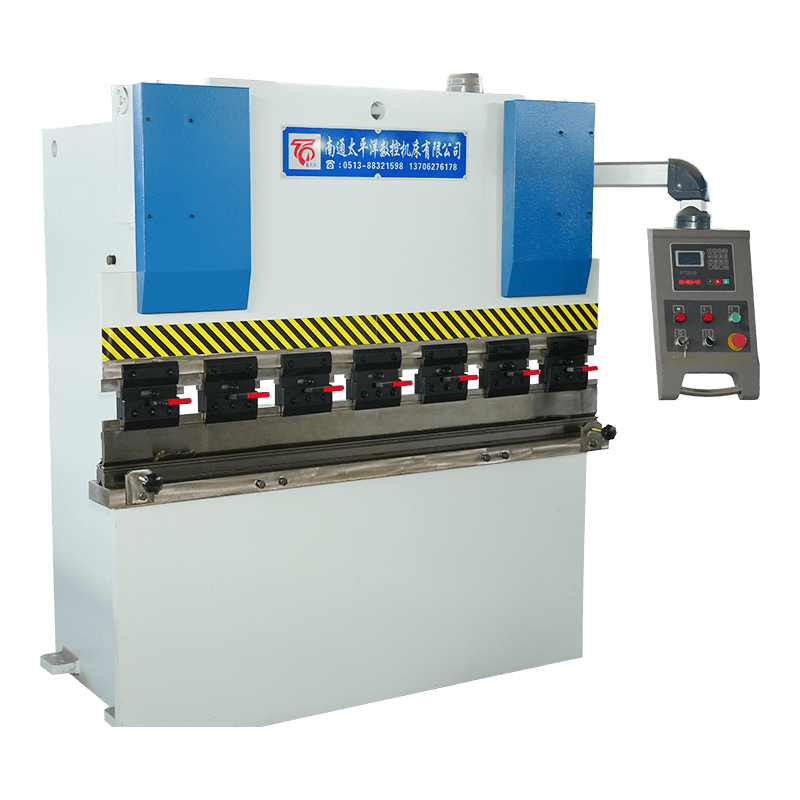 Rem Tekan Lembaran Logam Hidraulik Seri WC67Y NC Rem tekan hidraulik NC yang hemat biaya untuk pelat yang lebih berat dan profil sederhana, dengan penyimpanan program E21 atau RT200 dan kompensasi manual opsional. Lihat Produk →
Sebagian besar keluhan sudut disebabkan oleh empat penyebab, dan hanya satu di antaranya yang merupakan sistem kendali alat berat. Yang pertama adalah defleksi: di bawah beban, ram membungkuk ke atas di tengah dan tempat tidur membungkuk ke bawah, sehingga tikungan penuh muncul lebih dalam di tengah daripada di ujungnya. Crowning — satu set irisan atau kompensasi hidrolik di tempat tidur — adalah perbaikan standar, dan harus ada dalam daftar spesifikasi Anda jika Anda secara rutin melakukan pembengkokan mendekati kapasitas penuh.
Yang kedua adalah variasi material. Toleransi ketebalan lembaran berarti dua lembar dari kumparan yang berbeda dapat ditekuk secara berbeda pada kedalaman ram yang sama, itulah sebabnya pembengkokan udara selalu memerlukan benda uji pada awal batch. Yang ketiga adalah springback, yang meningkat seiring dengan kekuatan tarik — baja tahan karat dan baja paduan rendah berkekuatan tinggi memberikan pegas yang lebih kuat dibandingkan baja ringan dan memerlukan pembengkokan berlebihan atau koreksi sudut. Yang keempat adalah temperatur oli: mesin yang bekerja dingin di pagi hari dan panas di sore hari dapat melayang jika nilai kedalaman tidak dikompensasi dalam kontrol. Pada mesin yang disinkronkan servo, penyimpangan tersebut dikoreksi secara terus menerus; pada mesin torsi tidak.
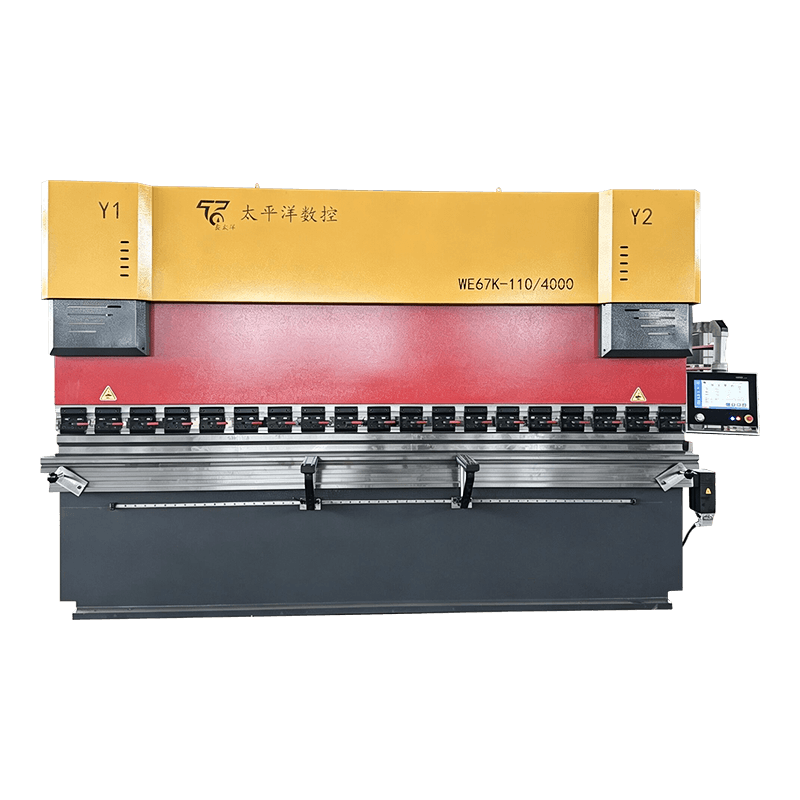 Rem Tekan CNC Servo Elektro-Hidraulik WE67K Rem tekan tersinkronisasi servo presisi tinggi dengan pengukur belakang multi-sumbu dan koreksi berkelanjutan untuk akurasi tekukan yang konsisten di seluruh panjang kerja. Lihat Produk →
Rem tekan hidrolik rusak di tempat-tempat yang dapat diprediksi, dan hampir semua kerusakan yang mahal bermula dari kerusakan yang murah. Sirkuit hidraulik, sinkronisasi, dan pengukur belakang menyebabkan sebagian besar penghentian yang tidak direncanakan, dan rutinitas mingguan yang singkat mengatasi sebagian besar penghentian tersebut sebelum menjadi penghentian produksi. Kami panduan perawatan mesin bending hidrolik mencakup jadwal lengkap; inilah lima hal yang patut dilakukan pertama kali.
Dua mesin dengan tonase dan panjang tikungan yang sama bisa menjadi pembelian yang sangat berbeda, karena nomor judul tidak menjelaskan apa pun tentang kontrol, mahkota, atau uji penerimaan. Letakkan yang berikut ini di atas kertas sebelum Anda membandingkan harga.
| Item | Apa yang harus dinyatakan | Mengapa itu penting |
|---|---|---|
| Nilai kekuatan | Tonase pada pembukaan cetakan dan kekuatan material yang dinyatakan | Mencegah kelebihan beban ketika nanti Anda memasang cetakan yang lebih sempit |
| Panjang tikungan | Posisi lentur panjang penuh dan tidak di tengah | Defleksi bingkai paling buruk terjadi di bagian ujungnya |
| Pengulangan sudut | Jumlah tikungan uji dan toleransi yang diterima | Satu-satunya cek yang mencerminkan produksi sebenarnya |
| Keamanan | Tirai tipis, kontrol dua tangan, pelindung katup pelepas | Persyaratan hukum dan perlindungan operator |
| Dokumentasi | Skema hidrolik, diagram pengkabelan, cadangan parameter | Memotong waktu pemecahan masalah menjadi setengahnya |
| Suku cadang | Kit segel, elemen filter, komponen pengukur belakang | Waktu henti tergantung pada apa yang sudah ada di rak Anda |
Sebagai referensi, Peralatan Mesin CNC Nantong Pacific membangun ketiga arsitektur — servo hidrolik biasa, sinkronisasi torsi, dan elektro-hidraulik — di Haian, Jiangsu, dan mengekspor ke Asia Tenggara, Eropa, Amerika Serikat, dan Timur Tengah. Anda dapat meninjau rentang rem tekan penuh di samping gunting, mesin penggulung, dan pengepres, yang membantu ketika satu pemasok harus menangani seluruh lini fabrikasi, bukan hanya satu mesin.
Bagian hidrolik menggambarkan penggerak: tekanan oli menggerakkan ram. CNC menjelaskan kontrol yang mengatur kedalaman ram, posisi pengukur belakang, dan terkadang penobatan. Kebanyakan rem tekan hidrolik modern adalah CNC dalam beberapa bentuk, sehingga kedua istilah tersebut tumpang tindih dan tidak bersaing.
Gunakan P (t/m) ≈ 65 × t² / V untuk baja ringan, dengan V = 8 × t. Pelat berukuran 6 mm pada cetakan 48 mm membutuhkan sekitar 49 t/m, sehingga tikungan 3.000 mm memerlukan sekitar 146 t — mesin berbobot 160 hingga 200 t dapat menutupinya dengan margin.
Harga bergerak seiring dengan tonase, panjang tikungan, jumlah sumbu CNC, mahkota dan perkakas. Dua mesin dengan ukuran yang sama dapat mendarat berjauhan setelah sinkronisasi servo dan kontrol sumbu 3 1 atau 4 1 ditambahkan, jadi mintalah penawaran harga untuk gambar bagian Anda sendiri.
Ikuti interval pabrikan dan ambil sampel oli setidaknya setahun sekali. Panas, debu, dan air merupakan penyebab umum terjadinya degradasi dini, dan elemen filter biasanya perlu diganti lebih sering dibandingkan oli itu sendiri.
Ya, tetapi baja tahan karat dan mutu berkekuatan tinggi membutuhkan lebih banyak tenaga dan kompensasi pegas dibandingkan baja ringan. Sesuaikan alat berat dengan material yang paling keras dalam beban kerja Anda yang dapat diperkirakan, dan bukan untuk pekerjaan baja ringan saat ini.
Tirai tipis atau pelindung laser pada celah perkakas, kontrol dua tangan, katup pelepas yang melindungi sirkuit hidrolik dari beban berlebih, dan penghentian mekanis pada ram. Pastikan mesin tersebut memiliki sertifikasi yang diperlukan di pasar Anda sebelum dikirimkan.
Produk Terkait
Hubungi kami
Alamat pabrik
Xichang Industrial Park, Kota Chengdong, Haiancity, Kota Nantong, Provinsi Jiangsu, Cina
Telepon
+86-13906278466
produk
Kode QR