Oct 21, 2026
Katakanlah Anda mengutip tiga puluh cangkang, panjang 3.000 mm dan tebal 12 mm dari baja ringan. Mesin yang memutuskan apakah pekerjaan itu menghasilkan uang bukanlah mesin yang memiliki layar terbesar di panel kontrol. Ini adalah salah satu yang dapat membengkokkan kedua tepi pelat terlebih dahulu, sehingga silinder yang telah selesai mencapai tukang las dalam bentuk bulat dan tertutup alih-alih membawa dua ujung datar yang harus dipotong dan digiling oleh seseorang.
Itulah jawaban singkatnya: pilih geometri gulungan dan kapasitas pembentukan terlebih dahulu, dan beli sistem kontrol sebagai lapisan pengulangan di atasnya. Mesin penggulung pelat CNC memperoleh penghasilannya dengan mereproduksi suatu hasil, bukan dengan menciptakannya. Berikut ini penjelasan tentang apa yang dapat dan tidak dapat dilakukan oleh kontrol, perbedaan antara tiga konfigurasi gulungan yang umum, dan nomor mana yang layak diminta dari pembuat sebelum Anda menandatanganinya.
Mesin penggulung pelat mempunyai gerakan yang sangat sedikit. Gulungan bawah bergerak ke atas atau ke bawah; pada mesin empat gulungan, gulungan samping bergerak masuk dan keluar; gulungannya berputar. Tidak ada jalur alat untuk melakukan interpolasi, itulah sebabnya kontrol pada mesin rolling lebih dekat ke sistem pemosisian dibandingkan dengan CNC multi-sumbu pada rem tekan.
Dalam praktiknya, CNC di sini berarti penentuan posisi sumbu linier yang dikontrol secara numerik, biasanya servo atau katup proporsional dengan umpan balik posisi, ditambah layar yang menyimpan posisi gulungan sebagai program. Pada mesin mekanis tiga gulungan, penyesuaian yang sama dilakukan dengan roda tangan dan timbangan.
Imbalannya muncul pada pekerjaan yang berulang. Cangkang pertama dalam suatu batch selalu merupakan bagian percobaan, karena pegas berubah seiring dengan ketebalan, kekuatan luluh, dan bahkan bilangan panas. Setelah posisi gulungan ditemukan dan disimpan, potongan dua hingga tiga puluh akan dihasilkan dengan diameter yang sama dengan pertimbangan operator yang jauh lebih sedikit, dan hal ini sangat penting di toko-toko dengan pergantian staf yang tinggi.
Apa yang tidak dilakukan CNC adalah menciptakan geometri pra-pembengkokan. Jika mesin tidak dapat menjepit dan membengkokkan tepi pelat, tidak ada pengontrol yang akan menghasilkan silinder yang sebenarnya. Kemampuan tersebut berasal dari rangka, diameter gulungan, dan jarak antar gulungan.
Toko yang membandingkan desain dapat melihat opsi mekanis, hidraulik, dan empat gulungan secara berdampingan di dalamnya seri mesin penggulung pelat .
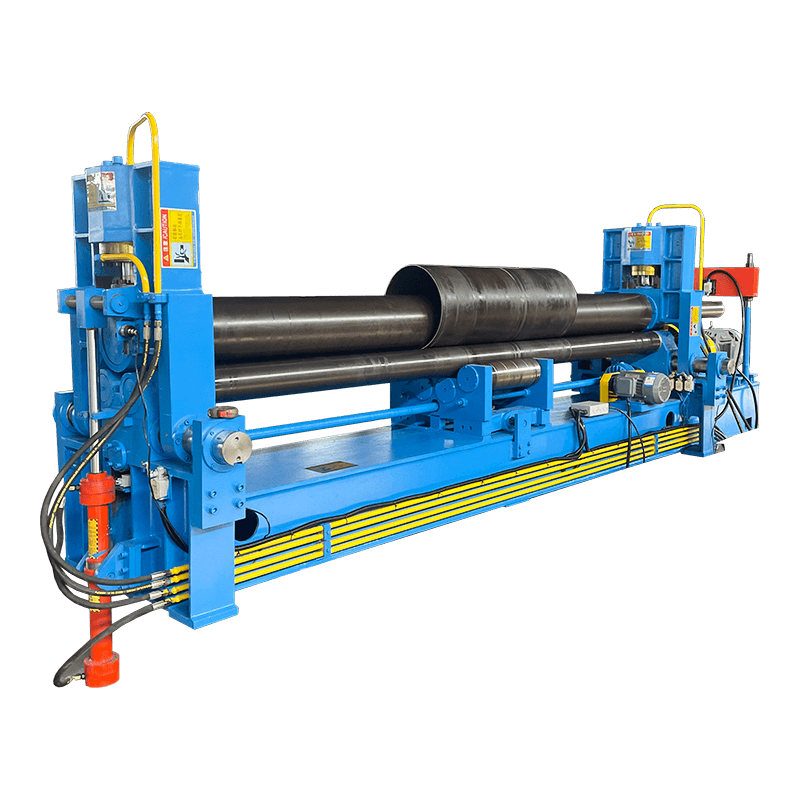 Mesin Rolling Hidraulik Universal Seri 3-Roller W11S Tinjau opsi tiga rol hidraulik ini untuk penggulungan pelat, dengan teknologi pra-pembengkokan, kontrol CNC, dan spesifikasi untuk pembentukan silinder, kerucut, dan multi-radius. Lihat Produk →
Hapus bahasa penjualan dan ketiga konfigurasi umum tersebut berbeda dalam satu fakta fisik: bagaimana tepi pelat dibengkokkan sebelumnya.
Mesin tiga gulungan simetris mempunyai dua gulungan bawah tetap dan satu gulungan atas yang bergerak lurus ke bawah. Ini adalah cara termudah dan termurah untuk menggulung cangkang, dan masih menjadi pekerja keras di banyak toko pekerjaan. Tangkapannya ada di ujung. Strip yang berada di antara dua gulungan bawah tidak pernah tertekuk, jadi untuk melakukan pembengkokan terlebih dahulu pada tepi belakang, operator harus mengeluarkan pelat, memutarnya, dan mengumpankannya lagi. Pada cangkang yang berat, itulah waktu derek.
Mesin tiga gulungan universal menambahkan gerakan pada gulungan atas atau bawah sehingga tepi yang sudah ditekuk dapat melewatinya. Kedua tepinya kemudian ditekuk terlebih dahulu dalam satu pengaturan, dan waktu penanganan yang dihemat biasanya melebihi perbedaan harga.
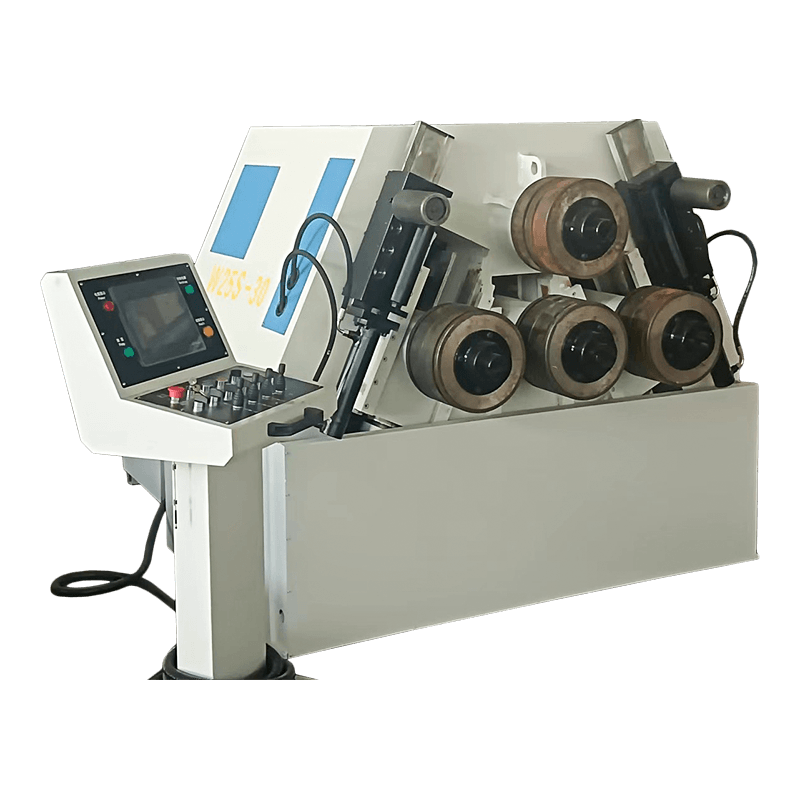
Mesin empat gulungan menggunakan gulungan samping keempat untuk pra-pembengkokan. Pelat tetap terjepit di antara gulungan atas dan bawah, kedua tepinya ditekuk dalam satu lintasan, dan tidak ada yang memutar pelat. Geometrinya juga memungkinkan cangkang yang sudah jadi mendekati diameter gulungan atas, yang memperpendek strip yang tidak tertekuk yang tersisa di jahitan.
| Pertimbangan | Tiga gulungan simetris | Tiga gulungan universal | Empat gulungan |
|---|---|---|---|
| Pra-pembengkokan tepi | Perlu diberi makan ulang atau mesin press terpisah | Kedua sisi dalam satu pengaturan | Kedua sisi dalam satu lintasan, pelat tetap terjepit |
| Penanganan piring | Tertinggi | Sedang | Terendah |
| Kesesuaian yang khas | Piring tipis, batch kecil, anggaran ketat | Pekerjaan campuran, batch sedang | Cangkang panjang, anti karat, batch berulang |
| Harga mesin relatif | Terendah | Sedang | Tertinggi |
| Keterampilan operator dituntut | Tinggi | Sedang | Lebih rendah setelah program ada |
Perbandingan ilustratif berdasarkan konfigurasi mesin, diberi peringkat pada skala 1 hingga 5. Ini bukan data produksi yang diukur.
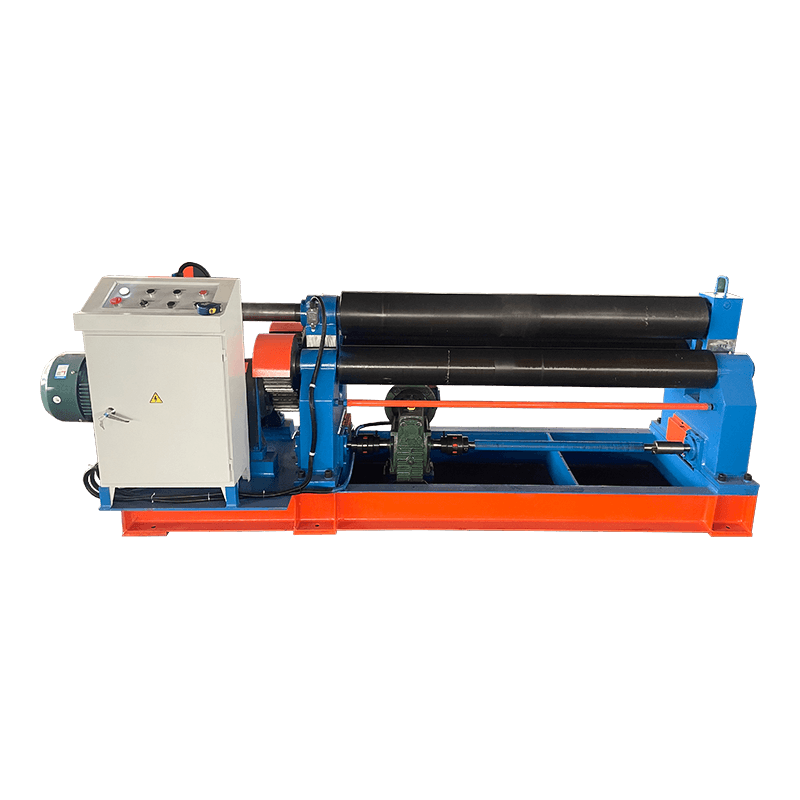 Mesin Penggulung Pelat Mekanis Simetris Seri W11 3-Roller Opsi tiga rol mekanis untuk pembengkokan silinder dan busur, dilengkapi desain simetris, akurasi RGS, bantalan MCS, dan roll samping miring untuk pekerjaan berbentuk kerucut. Lihat Produk →
Geometri empat gulungan: gulungan samping membengkokkan tepinya terlebih dahulu sementara gulungan atas dan bawah menjaga pelat tetap terjepit.
Keempat gulungan hanyalah bagian harga yang terlihat. Di bawahnya terdapat rangka baja yang dilas yang harus menahan gaya pemisah yang dihasilkan gulungan; pada mesin dengan ukuran 12 mm kali 3.000 mm, gaya tersebut mencapai ratusan ton. Defleksi bingkai tidak hilang. Ini muncul di bagian akhir sebagai bentuk tong yang lebih gemuk di bagian tengah daripada di ujungnya, itulah sebabnya pembuatnya memahkotai gulungan atau memasang sistem mahkota pada model yang lebih besar.
Penggerak biaya lainnya adalah permukaan gulungan, hidrolika, dan kontrol. Gulungan biasanya dikeraskan secara induksi terhadap abrasi dan mungkin dilapisi krom untuk pekerjaan tahan karat yang memerlukan penandaan permukaan. Katup dan perangkat keras kontrol menyumbang bagian yang lebih kecil dari faktur daripada yang diperkirakan sebagian besar pembeli, jadi jarang ada gunanya berhemat di sana setelah Anda membayar untuk rangka yang berat.
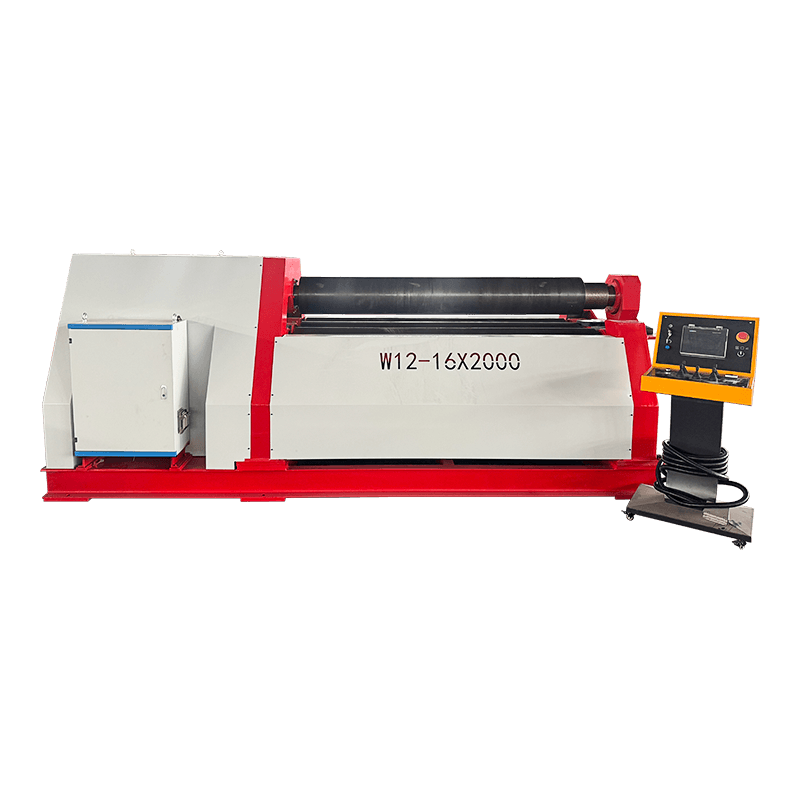 Mesin Bending dan Rolling Plat Hidrolik 4-Roller Seri W12 Desain empat rol hidraulik memungkinkan pra-pembengkokan dan penggulungan dalam satu pengaturan, mengurangi limbah dan meningkatkan efisiensi untuk benda kerja berbentuk silinder, kerucut, dan melengkung. Lihat Produk →
Setiap mesin rolling dikirimkan dengan tabel kapasitas. Baca baris di atas nomor yang Anda butuhkan.
Angka utama hampir selalu dinyatakan dalam baja ringan, biasanya kekuatan tariknya sekitar 400 hingga 450 MPa. Gulung dengan ketebalan yang sama dalam baja tahan karat 304, atau dalam tingkat struktural 700 MPa, dan mesin tidak akan mencapainya. Mintalah tabel penurunan daya untuk baja yang sebenarnya Anda gunakan alih-alih menskalakan sendiri angkanya: gaya gelinding meningkat seiring dengan kekuatan tarik, dan pegas serta diameter minimum juga ikut bergerak.
Tiga angka selanjutnya menentukan apakah mesin tersebut sesuai dengan pekerjaan Anda:
Satu detail praktis: kapasitas dikutip dengan lebar penuh. Menggulung pelat 2.000 mm pada mesin 3.000 mm mengubah pola gaya dan, pada beberapa desain, kompensasi mahkota yang Anda perlukan untuk hasil bulat.
Kejutan paling tidak menyenangkan dalam perdagangan ini bukanlah kerusakan. Ini adalah ketidaksesuaian antara apa yang dijanjikan oleh bagan kapasitas dan apa yang sebenarnya dilakukan oleh toko, serta daftarnya masalah penggulungan pelat yang umum adalah daftar periksa yang berguna untuk dijalankan terhadap bagian Anda sendiri sebelum pesanan dikeluarkan.
Q1. Untuk apa mesin penggulung pelat CNC digunakan?
Membengkokkan pelat datar menjadi silinder, kerucut, dan cangkang melengkung dengan melewatkannya di antara gulungan yang berputar. Pekerjaan umum meliputi cangkang tangki dan kapal, bagian pipa dan saluran, panel pembuatan kapal, dan kolom struktural.
Q2. Seberapa tebal pelat yang dapat digulung oleh mesin penggulung pelat CNC?
Itu tergantung pada lebar dan bahan serta pada mesin. Peringkat diberikan pada baja ringan dengan lebar penuh; pelat tahan karat dan berkekuatan tinggi mengurangi angka tersebut secara tajam, jadi mintalah tabel yang sesuai dengan nilai Anda.
Q3. Apa perbedaan antara mesin penggulung pelat tiga gulungan dan empat gulungan?
Mesin tiga gulungan tidak memiliki gulungan pra-pembengkokan khusus, sehingga pelat sering kali harus diputar atau dimasukkan kembali untuk menekuk tepi kedua. Mesin empat gulungan menggunakan gulungan samping untuk membengkokkan kedua tepinya terlebih dahulu sementara pelat tetap dijepit.
Q4. Bisakah mesin penggulung pelat melakukan pra-pembengkokan tanpa meninggalkan ujung yang rata?
Mesin universal tiga gulungan dan empat gulungan dapat menekuk kedua tepinya terlebih dahulu, tetapi bagian datar pendek biasanya tetap ada. Panjangnya ditentukan oleh diameter gulungan atas dan jarak antara gulungan bawah, jadi tanyakan terlebih dahulu angka tersebut.
Q5. Berapa harga mesin rolling plat CNC?
Harga mengikuti kapasitas, jumlah gulungan, paket hidrolik, dan kontrol. Mesin tiga rol mekanis adalah titik masuk termurah dan mesin empat rol CNC sepenuhnya adalah yang paling mahal. Karena penurunan kualitas material sangat mengubah spesifikasi, kutipan berdasarkan ukuran dan kualitas pelat Anda adalah satu-satunya perbandingan yang berarti.
Q6. Perawatan apa yang dibutuhkan mesin penggulung pelat hidrolik?
Periksa level dan kondisi oli hidrolik, ganti filter sesuai jadwal, jaga permukaan gulungan tetap bersih dan bebas kerak untuk mencegah penandaan, lumasi sambungan yang bergerak, dan verifikasi kalibrasi posisi gulungan secara berkala sehingga program yang disimpan tetap akurat.
Produk Terkait
Hubungi kami
Alamat pabrik
Xichang Industrial Park, Kota Chengdong, Haiancity, Kota Nantong, Provinsi Jiangsu, Cina
Telepon
+86-13906278466
produk
Kode QR