
Sep 16, 2026
Saat pelat baja karbon 6mm memerlukan tikungan 90° yang presisi dengan akurasi berulang, rem tekan hidrolik adalah satu-satunya alat berat yang menghasilkan tonase dan kontrol yang diperlukan. Tidak seperti pengepres lipat manual atau pengepres mekanis, sistem hidraulik menyediakan tonase penuh sepanjang langkah, menjadikannya ideal untuk pelat tebal, benda kerja panjang, dan pengaturan cetakan yang rumit. Artikel ini menjelaskan cara kerja rem tekan hidrolik, membdaningkan dua jenis sinkronisasi dominan, dan memandu Anda melalui parameter utama yang perlu dipertimbangkan sebelum membeli.
Semua rem tekan hidrolik menggunakan silinder hidrolik untuk menggerakkan ram (balok atas) ke bawah. Pompa mendorong oli ke dalam silinder, menghasilkan gaya yang disalurkan melalui ram ke punch, yang menekan lembaran menjadi V-die. Keuntungan mendasar dari hidrolika adalah kepadatan gaya: silinder kompak dapat menghasilkan ratusan ton tanpa inersia mekanis dari roda gila atau kopling.
Kecepatan dan posisi kayuhan dikontrol oleh katup servo atau katup proporsional. Pada model CNC modern, pengontrol memerintahkan katup untuk mencapai posisi titik mati bawah yang tepat, sehingga mengimbangi perubahan suhu oli dan defleksi rangka. Menurut buku pegangan industri, rem tekan hidraulik yang disetel dengan baik dapat menahan sudut tekukan dalam ±0,5° selama ribuan siklus.
Rem tekan mekanis mengandalkan poros eksentrik yang berputar untuk menggerakkan ram. Mereka menawarkan kecepatan tinggi namun penyesuaian kayuhan terbatas dan berisiko membebani drive train secara berlebihan saat membungkuk mendekati kapasitasnya. Sebaliknya, rem tekan hidraulik memiliki sistem pelepas tekanan bawaan: jika material terlalu tebal atau ketidaksesuaian cetakan sangat ekstrem, katup pelepas akan terbuka, sehingga mencegah kerusakan pada mesin dan perkakas. Margin keamanan ini sangat penting dalam lingkungan bengkel kerja di mana ketebalan material bervariasi dari satu batch ke batch lainnya.
Semua rem tekan hidrolik harus menjaga ram tetap sejajar dengan meja selama pembengkokan. Dua mekanisme yang telah terbukti digunakan: sinkronisasi sumbu torsi (mekanis) dan sinkronisasi servo elektrohidraulik. Masing-masing sesuai dengan skala produksi dan persyaratan akurasi yang berbeda.
Desain ini menggunakan batang torsi yang menghubungkan silinder hidrolik kiri dan kanan. Saat silinder bergerak, batang torsi memaksa kedua sisi bergerak secara merata. Sistem ini kuat secara mekanis, tidak memerlukan umpan balik elektronik, dan mudah dirawat. Ini adalah pilihan paling hemat biaya untuk pembengkokan tujuan umum hingga ketebalan pelat 6 mm. Untuk pekerja keras yang andal dalam kategori ini, itu 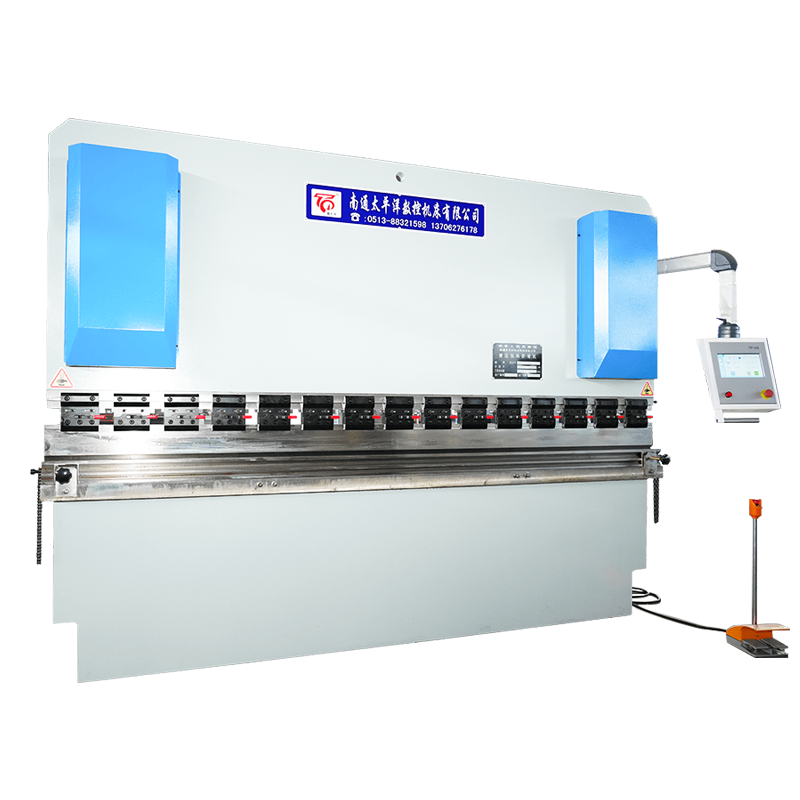 Rem Tekan Hidraulik CNC Sinkron Sumbu Torsi WC67K Rem tekan yang disinkronkan secara mekanis ini menawarkan paralelisme yang andal tanpa umpan balik elektronik, menjadikannya pilihan hemat biaya untuk pembengkokan umum hingga ketebalan 6 mm, ideal untuk produksi volume tinggi. Lihat Produk → menawarkan struktur yang telah terbukti dengan rangka las pelat baja yang dianalisis dengan perangkat lunak tegangan ANSYS.
Di sini, setiap silinder dikontrol secara independen oleh katup servo dan encoder linier. Pengontrol CNC secara terus menerus membandingkan posisi ram kiri dan kanan dan menyesuaikan aliran oli secara real time. Hal ini memungkinkan paralelisme yang sangat tinggi—biasanya dalam 0,02 mm—dan memungkinkan kompensasi mahkota diprogram ke dalam pengontrol. Itu 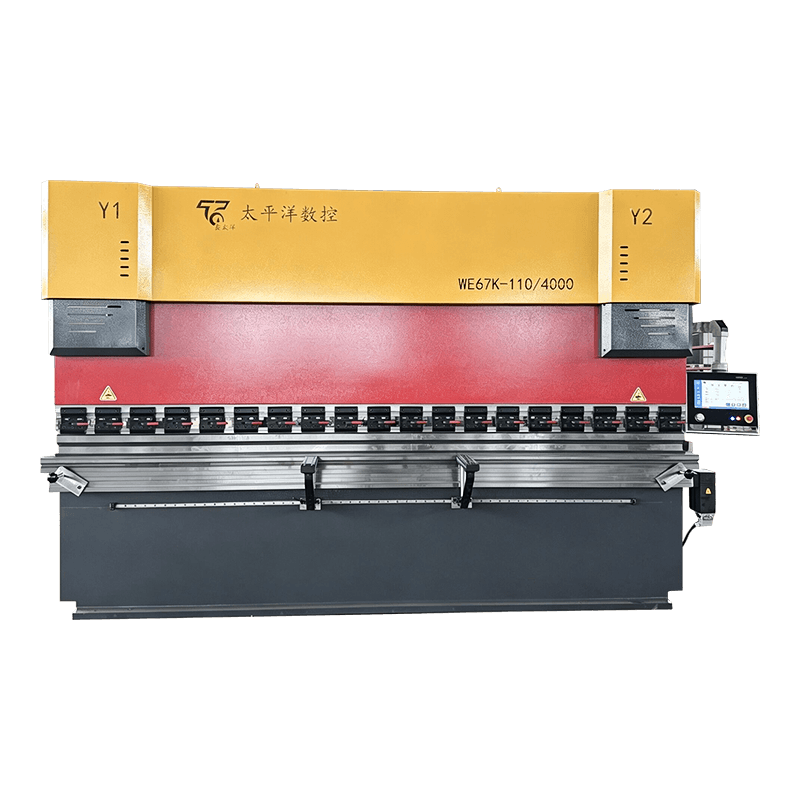 Rem Tekan Hidraulik CNC Servo Elektrohidraulik WE67K Dengan kontrol katup servo independen dan encoder linier, model ini mencapai paralelisme dalam 0,02 mm dan mendukung kompensasi mahkota, cocok untuk pekerjaan arsitektur luar angkasa dan presisi. Lihat Produk → dirancang untuk industri yang memerlukan pembengkokan presisi tinggi pada benda kerja panjang, seperti panel arsitektur baja tahan karat dan ruang angkasa.
Kedua seri tersedia dalam rentang tonase antara 40 hingga 1000 ton dan dapat dilengkapi dengan perkakas standar atau khusus. Pilihannya terutama bergantung pada toleransi sudut dan volume produksi yang diperlukan—model elektrohidraulik lebih mahal di muka, namun mengurangi sisa dan waktu penyiapan dalam pengoperasian campuran tinggi.
Memilih alat berat yang tepat lebih dari sekadar tonase. Parameter berikut harus disesuaikan dengan geometri benda kerja, material, dan hasil yang diinginkan.
| Parameter | Mengapa itu penting | Kisaran tipikal |
|---|---|---|
| Gaya lentur (tonase) | Menentukan ketebalan pelat maksimum yang dapat Anda tekuk | 40 – 1000ton |
| Panjang lentur | Harus menutupi benda kerja terpanjang yang Anda proses | 1,5 – 8 m |
| Pukulan | Mempengaruhi ketinggian maksimum flensa samping | 100 – 400 mm |
| Kedalaman tenggorokan | Jarak dari bingkai ke pusat cetakan | 200 – 500mm |
| Sistem kendali | Sumbu 2 (Y1 Y2) vs. sumbu 4 (Y1 Y2 X R) | CNC dengan layar sentuh |
| Pengukur belakang | Pengukur otomatis untuk lebar flensa berulang | Sumbu X ± 0,1 mm |
Selain parameter standar, pertimbangkan fleksibilitas pembuat peralatan mesin. Produsen seperti Nantong Pacific menawarkan desain non-standar—misalnya, tempat tidur ekstra panjang atau rangka yang diperkuat untuk menekuk baja tahan karat—yang dapat menjadi keuntungan ketika proyek Anda berada di luar spesifikasi katalog. Bagi banyak toko, itu 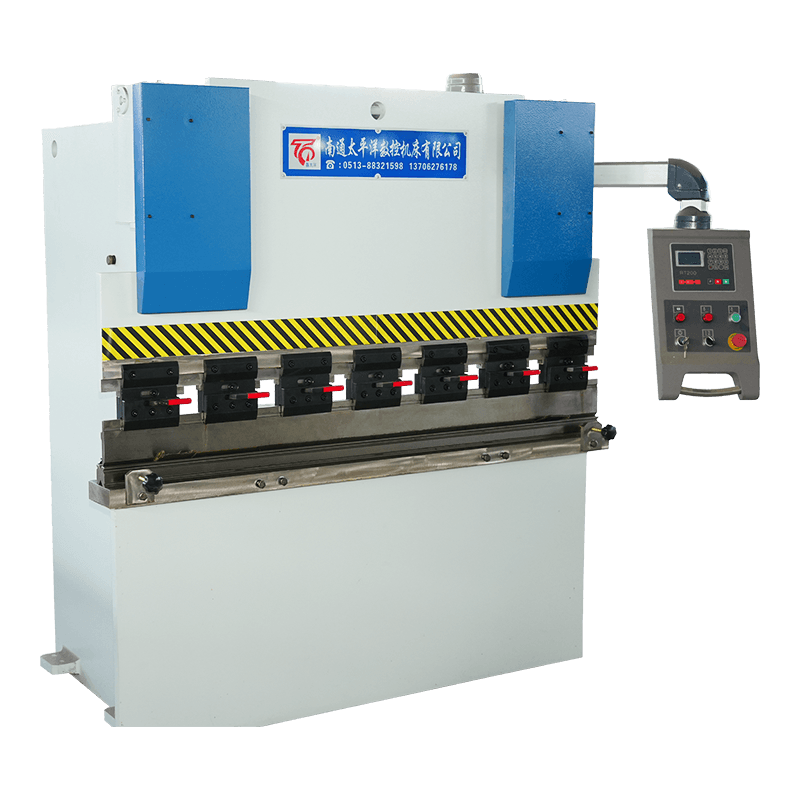 Mesin Bending Lembaran Logam Hidraulik WC67Y Rem tekan NC tingkat awal yang kokoh dengan pengontrol E21 dan rangka baja yang dilas, dirancang untuk bengkel kecil hingga menengah yang memerlukan pembengkokan yang andal dan perawatan rendah tanpa fitur CNC canggih. Lihat Produk → berfungsi sebagai solusi tingkat awal yang tangguh ketika fitur CNC belum diperlukan.
Untuk mengetahui lebih dalam mengenai pengoperasian sehari-hari dan pemecahan masalah, lihat kesalahan umum mesin bending hidrolik dan solusinya and praktik pemeliharaan yang tepat .
Rem tekan hidrolik tahan lama, namun mengabaikan kualitas cairan, kondisi segel, dan kebersihan filter menyebabkan penurunan tekanan dan penyimpangan posisi. Daftar periksa mingguan yang sederhana—pemeriksaan level oli, pemeriksaan kebocoran, dan pengujian tikungan dengan cetakan yang diketahui—dapat memperpanjang masa pakai alat berat hingga bertahun-tahun. Keluhan operator yang paling sering muncul mencakup kecepatan ram yang lambat (seringkali disebabkan oleh masalah pompa atau katup), tekukan yang tidak rata (keausan segel silinder), dan variasi sudut (pengukur belakang atau penyetelan mahkota).
Banyak dari masalah ini dapat dicegah dengan penggantian oli hidrolik terjadwal (setiap 2000 jam atau setiap tahun) dan menjaga kebersihan ram guide. Jika Anda mengalami masalah terus-menerus, panduan pemecahan masalah disebutkan sebelumnya mencakup diagnostik langkah demi langkah untuk setiap gejala.
J: Rem tekan hidraulik menggunakan silinder berisi oli untuk menghasilkan tenaga, ideal untuk pembengkokan tugas berat (pelat > 3 mm). Rem tekan servo-listrik menggunakan sekrup bola yang digerakkan oleh motor servo, menawarkan kecepatan lebih tinggi dan efisiensi energi untuk pekerjaan ukuran tipis.
A: Untuk panjang lentur 2 m dengan bukaan V-die 8× ketebalan material, dibutuhkan sekitar 80 ton. Gunakan rumus: gaya (ton) = (panjang × ketebalan bahan² × 1,5) / bukaan cetakan.
J: Ya, tetapi baja tahan karat memerlukan tonase sekitar 50% lebih banyak dibandingkan baja ringan dengan ketebalan yang sama karena kekuatan tariknya yang lebih tinggi. Pastikan rangka dan perkakas alat berat memiliki kekuatan ekstra.
J: Dengan perawatan yang tepat, rem tekan hidrolik dapat beroperasi dengan andal selama 20–30 tahun. Faktor kunci: penggantian oli secara teratur, penggantian seal setiap 5‑10 tahun, dan menghindari kelebihan beban secara terus menerus.
J: Pengukur belakang memposisikan lembaran secara akurat sebelum setiap tikungan. Pengukur belakang CNC mengotomatiskan hal ini, mengurangi waktu penyetelan dan memastikan dimensi flensa berulang dalam ±0,1 mm.
J: Ya, terutama model servo elektrohidraulik dengan kecepatan pendekatan ram yang cepat (hingga 200 mm/s) dan pengubah pahat otomatis. Mereka banyak digunakan di lini produksi otomotif dan peralatan.
Produk Terkait
Hubungi kami
Alamat pabrik
Xichang Industrial Park, Kota Chengdong, Haiancity, Kota Nantong, Provinsi Jiangsu, Cina
Telepon
+86-13906278466
produk
Kode QR


